RÉCUPÉRATION DES JOURNAUX.MOYENNES HISTORIQUES DE L'
.
Consultez le rendement moyen des séries « Shoot-Out » prises en compte et transposez-le sur une échelle logarithmique approximative. Étudiez les moyennes historiques — et non les rendements garantis ni les prévisions validées pour les scieries actuelles.
Compilé par TurboSawmill, un fabricant de scieries. Il s'agit de notre analyse de sources historiques référencées, et non d'un calculateur approuvé par l'éditeur ni d'un classement officiel des produits actuels.
TurboSawmill au Shoot-Out2003-2017Années couvertes par cet ensemble de données
4Groupes de machines historiques
International ¼Ligne de base de la règle logarithmique¼ pouce = 6,35 mm ; nom de la règle conservé
Illustration historique — et non une prévision des performances
Par défaut, le calculateur utilise la moyenne arithmétique de tous les facteurs de récupération disponibles dans l'ensemble des résultats de cette page pour le groupe de machines que vous avez sélectionné. Les registres, les spécifications des planches, les équipes, les équipements et les conditions variaient. Les résultats ne proviennent pas de tests comparatifs réalisés à conditions égales sur des produits actuels. Les moyennes et les résultats des scénarios sont des calculs effectués par TurboSawmill et ne constituent pas de nouvelles conclusions des organisateurs d'origine.
Dimensions des grumes
Mesurez l'épaisseur interne de l'écorce. Saisissez une unité de mesure ou déplacez le curseur ; la valeur associée s'actualise automatiquement. Ces données permettent d'estimer les dimensions des grumes ; elles ne déterminent pas le rendement réel en bois scié.
dans
mm
6 pouces / 152,4 mm60 pouces / 1 524 mm
dans
mm
6 pouces / 152,4 mm72 pouces / 1 828,8 mm
ft
m
6 pieds / 1,8288 m20 pieds / 6,096 m
Diamètre : pouces / millimètres. Longueur : pieds / mètres. Les paires de champs correspondent aux mêmes dimensions ; les équations d'origine à échelle logarithmique restent inchangées.
L'extrémité « petite » définit les estimations à échelle logarithmique. L'extrémité « grande » ne modifie que le volume de bois rond massif. Rendement moyen = somme des facteurs de rendement pris en compte ÷ nombre d'enregistrements de rendement. Chaque simulation a le même poids ; il ne s'agit ni d'un rendement pondéré en volume, ni d'une prévision pour un groupe de machines.
Scénario purement historique. Il ne s'agit pas d'une prévision vérifiée concernant la production d'une scierie ou d'une exploitation forestière en particulier.
Bois d'œuvre à titre d'exemple · facteur historique appliqué—
Volume équivalent de bois scié en pieds-planche (BF) / mètres cubes (m³) d'après le calcul ci-dessous — il ne s'agit ni d'un rendement mesuré ni d'une garantie.
Récupération moyenne · séries prises en compte
—sur l'échelle internationale ¼ de log
Sélection—
—
—
—
Estimation du volume des grumes · rendement non scié
Estimation internationale à l'échelle logarithmique ¼—
Échelle de Doyle · référence distincte—
Système décimal de Scribner C · référence distincte—
Bois rond massif · tronc de cône effilé—
Valeurs maximales dans les enregistrements répertoriés
Il s'agit des valeurs numériques les plus élevées parmi les lignes prises en compte uniquement, et non de records historiques ni de classements des machines actuelles. Les maxima de production et de récupération peuvent provenir de cycles différents. Le temps par 100 BF / 0,236 m³ d’équivalent bois scié est calculé en divisant 6 000 par le débit indiqué en BF/heure (également exprimé en m³/heure), et non à partir d’un essai chronométré séparément. Les configurations « scierie + déligneuse » sont identifiées ; aucun débit de production sur une journée complète n’est déduit.
Le « rendement » du sciage correspond au rapport entre le volume scié BF et le volume BF international à l'échelle ¼. Il ne s'agit pas du pourcentage du volume de grumes massives converti en planches. Un facteur supérieur à 100 % signifie que la production a dépassé l'estimation basée sur la mesure des grumes, et non le volume physique de bois.
Derrière les chiffres
Comment consulter les données historiques
Cette page rassemble une sélection de chiffres relatifs à la production et à la récupération, tirés d'anciennes publications du « Shoot-Out ». Chaque ligne correspond à une machine spécifique et à une année de compétition donnée. Les publications sources décrivent les épreuves ; les regroupements, les pourcentages calculés, les moyennes, les valeurs maximales et les scénarios de journal de bord présentés sur cette page sont le fruit de l'analyse de TurboSawmill. Cet échantillon ne constitue ni un essai contrôlé ni un historique complet de tous les participants.
Les journaux et la mesure
Les comptes rendus du magazine font état de grumes de peuplier jaune dans plusieurs numéros. Un rapport de 2017 mentionne des grumes de 15 pouces (381 mm) et 16 pouces (406,4 mm) ; le rapport de 2009 décrit des lots de quatre grumes présentant des volumes totaux mesurés différents. Il s’agissait de courtes séries de démonstration, et non d’un essai uniforme, diamètre par diamètre, réalisé sur toutes les années.
Les organisateurs ont mesuré les grumes selon la norme internationale du ¼ de pouce (¼ in = 6,35 mm), en tenant compte des défauts le cas échéant. Le rapport entre le nombre de pieds-planche de bois scié acceptés et cette mesure de la grume a permis de déterminer le taux de rendement de chaque scierie. Un taux de 100 % signifie que le bois scié accepté correspondait à l’estimation effectuée selon la norme de mesure des grumes ; il ne s’agit pas de 100 % du volume physique de bois de la grume.
Quatre groupes de machines historiques
Parmi les scieries à tronçonneuse figuraient la Logosol M7 et la Woodworker’s Mill. Parmi les scieries circulaires à lames multiples, on trouvait la 12XLS de Mobile Dimension. Parmi les scieries à lame oscillante, on trouvait les modèles Lucas et Peterson, notamment la Peterson Skillmill, plus compacte. Parmi les scieries à scie à ruban, on trouvait les modèles Wood-Mizer, Baker, Timbery, Norwood et d’autres encore.
Il s'agit ici des regroupements de machines utilisés sur cette page, et non des catégories de compétition d'origine. Les configurations historiques diffèrent en termes de puissance, de systèmes d'alimentation, de manutention des grumes, de spécifications des planches et d'effectif. Les rangées consacrées aux scies à ruban comprennent à la fois des scieries autonomes et des scieries fonctionnant avec une déligneuse séparée ; le groupe combiné ne constitue pas une référence pour les scies à ruban autonomes.
Le contexte derrière les chiffres
Les spécifications des planches variaient. Les règles publiées en 2007 autorisaient des planches d’environ un pouce (25,4 mm) d’épaisseur. Le profil Peterson de 2015 décrit principalement des planches de 2 pouces (50,8 mm), avec quelques planches d’un pouce (25,4 mm). Les séries de mesures réalisées au fil des années ne peuvent pas être considérées comme des tests d’épaisseur identiques. Ce calculateur ne normalise pas les résultats en fonction de l’épaisseur, du trait de scie, de l’essence du bois ou de la taille de l’équipe. Règles de 2007 ↗ · Compte rendu de la lame oscillante de 2015 ↗
Les déligneuses autonomes font partie de la configuration enregistrée. Une scie à ruban associée à une déligneuse autonome constitue une installation de production à deux machines. La déligneuse peut finir les planches pendant que la scie à ruban continue de scier. Son rendement publié en BF/heure correspond donc à cette configuration combinée, et non à la scie à ruban fonctionnant seule. La réglementation de 2007 autorisait les déligneuses; le fait d’en identifier une relève de la description de l’équipement et ne sous-entend pas que son utilisation était inappropriée. Parmi les exemples confirmés dépassant 1 000 BF/heure / 2,360 m³/heure, on peut citer la Baker 3665 en 2007 (1 020 BF/heure / 2,407 m³/heure) et la Wood-Mizer LT70 en 2007 (1 268 BF/heure / 2,992 m³/heure); leurs fiches techniques publiées dans des magazines identifient explicitement les déligneuses. Les résultats de 2011 indiquent une production de 1 290 BF/heure / 3,044 m³/heure pour la Baker Blue Streak 3665D et de 1 227 BF/heure / 2,895 m³/heure pour la Wood-Mizer LT70, l’utilisation d’une déligneuse séparée étant corroborée par des témoignages de première main de l’époque. Scierie Baker 2007 + déligneuse ↗ · LT70 2007 + déligneuse ↗ · Rendements 2011 ↗ · Témoignage sur place concernant la déligneuse en 2011 ↗ · Dave Boyt à propos de la LT70 de 2011 ↗
Wood-Mizer identifie également son modèle LT70 de 2013 comme étant équipé d’une déligneuse à double lame et son modèle LT40 de 2013 comme étant équipé d’une déligneuse à lame unique. Le modèle LT40 HD Super Hydraulic de 2005 confirme également la présence d’une déligneuse ; cette configuration est décrite ci-dessous. Timbery décrit l’utilisation d’une déligneuse en 2017. Les enregistrements ci-dessous renvoient séparément aux éléments de preuve lorsqu’ils diffèrent de la fiche de résultats chiffrés. Un taux de production élevé ne constitue pas à lui seul une preuve de l’utilisation d’une déligneuse : le résultat de 1 144 BF/heure / 2 700 m³/heure du modèle LT70 de 2009 conserve un indicateur « déligneuse non vérifiée », car la fiche récapitulative vérifiée ne précise pas sa configuration. Il n’existe aucun moyen validé de soustraire la contribution d’une déligneuse de ces cadences totales. Relevé des équipements 2013 ↗ · Profil du LT40 HD 2005 ↗ · Relevé Timbery 2017 ↗
Les comptes rendus de l'événement font état de lots de grumes, de compositions de planches, d'équipes et d'équipements variés. Le reportage de « Sawmill & Woodlot » de 2007 décrit une évolution, passant d'une compétition à des démonstrations en parallèle. Les chiffres présentent les performances individuelles ; cette page ne s'en sert pas pour établir la supériorité, le rendement type ou la production durable sur une journée complète d'un fabricant quelconque. Lire le compte rendu du magazine ↗
Notre participation · archives historiques
TurboSawmill au Shoot-Out
Selon TurboSawmill, nous avons présenté des machines automatisées afin d'en démontrer le fonctionnement et la manipulation. Cette page ne prétend pas que notre démonstration, ni celle d'un autre participant, établisse une production continue sur une journée entière.
2015 — Warrior automatisé de 10 pouces (254 mm). Le NZ Herald rapporte les chiffres avancés par Jake Peterson : 531 BF/heure / 1 253 m³/heure. Le décompte exact du bois scié et les chiffres relatifs aux grumes n’ont pas été vérifiés ici ; le taux de récupération reste donc « indisponible ». Le compte rendu publié ne contribue qu’à la moyenne de production. Il n’est pas présenté comme une fiche de décompte officielle établie de manière indépendante.
2017 — Warrior M6 automatisé de 6 pouces (152,4 mm). L'annonce publiée le 3 octobre 2017 sur Forestry Forum prévoit la présentation du Turbo Warrior M6 le 7 octobre à 10 h. Cette source confirme la date prévue de la présentation, mais pas ses performances. TurboSawmill fait état d'une démonstration réalisée par un seul opérateur et perturbée par un équipement endommagé pendant le transport ; il s'agit là de notre propre compte rendu, et non d'une information figurant dans l'annonce. Les chiffres relatifs à la production et au rendement restent indisponibles, et cette participation ne contribue à aucun des deux.
Année par année : moyennes calculées des séries prises en compte
Chaque cellule de catégorie ci-dessous indique le rendement moyen / le BF moyen par heure et en m³ par heure, calculés par TurboSawmill pour les lignes correspondantes de ce type et de cette année. Il s'agit de moyennes arithmétiques descriptives, et non des classements de l'organisateur ni des performances attendues. La colonne « TurboSawmill » désigne nos entrées individuelles afin qu'elles restent visibles à côté des moyennes du groupe. Le petit « n » correspond au nombre d'enregistrements de rendement ; la moyenne de production peut s'appuyer sur un nombre différent d'enregistrements. Un tiret signifie qu'il n'y a pas d'entrée pour cette catégorie dans cet ensemble de données.
| Année | Tronçonneuse | Scie circulaire à lames multiples | Lame pivotante | Scie à ruban | Fiche « TurboSawmill » |
|---|
Les huit années d'archives de l'événement, de 2003 à 2017, sont présentées ci-dessus. Les données sont peu complètes pour certaines années et certains types de machines. Veuillez consulter les résultats individuels accessibles via les liens ci-dessous avant de considérer une moyenne de groupe comme représentative de l'historique complet.
Audit des candidats : ce que révèlent les documents disponibles
Chaque ligne correspondant à un participant figurant dans les tableaux de résultats de 2003, 2005 et 2007 est représentée à l'aide des champs « production » et « récupération » sélectionnés et indiqués ici ; toutes les colonnes d'origine ne sont pas reproduites. Pour l’ensemble des années, toutefois, le tableau des résultats reste un échantillon documenté et ne constitue pas la liste historique complète des participants. Pour 2015, nous pouvons vérifier les profils individuels publiés pour la Timbery M285, la Lucas 10EFI et la Peterson WPF, ainsi que le compte-rendu de l’époque concernant la Warrior 10 pouces (254 mm) de TurboSawmill. Peterson signale également avoir inscrit une Junior Peterson, dont le résultat chiffré ne figure pas dans ce tableau. D'autres participants peuvent être absents. Pour 2017, une liste pré-événement publiée par Peterson mentionnait les modèles suivants : Baker 3665D, Wood-Mizer Super LT70, Wood-Mizer LX450, EZ Boardwalk 40, Norwood LumberPro HD36, Lucas 8 EFI, Peterson WPF 10/35, EZ Boardwalk Jr., Norwood Frontier OS27, Lucas 6-18, Timbery M280, Turbo Warrior M6 et Wood-Mizer LT28. Il s’agit de machines programmées, et non d’une liste vérifiée des passages effectués: le même fil de discussion indique que le Junior Peterson n’est pas arrivé. Les listes officielles complètes des participants et des résultats sont nécessaires pour établir chaque passage effectif de 2015 et 2017. Les participants manquants ne doivent pas être comptabilisés tacitement comme zéro ni représentés par une moyenne de groupe.
Sur l'ensemble des années prises en compte · Calculs de TurboSawmill
Ces pourcentages correspondent à la moyenne arithmétique des facteurs de rendement pris en compte ; il ne s'agit pas du rendement physique en volume de bois, ni des moyennes du marché, ni de prévisions concernant les produits actuels.
Résultats historiques des « Shoot-Out »
Échantillon historique — il ne s'agit pas d'un classement des produits actuels. Les chiffres se rapportent à des modèles, des équipages, des équipements et des conditions spécifiques aux années mentionnées. La couverture est incomplète et l'échantillon ne permet pas une comparaison contrôlée à périmètre constant.
Les chiffres d'origine et notre analyse divergent. Les valeurs de BF/heure sont reprises telles qu'elles figurent dans la source indiquée ou dans le compte rendu publié. Les pourcentages de rendement sont des ratios calculés à partir des chiffres communiqués, lorsqu'ils sont disponibles, ou des coefficients indiqués par la source. Les moyennes et les valeurs maximales sont issues des calculs de TurboSawmill. Une entrée programmée ne comportant pas de résultats chiffrés n'est pas considérée comme un cycle de mesure achevé.
TurboSawmill · 2015 · Warrior 10 pouces (254 mm)531 BF/heure / 1,253 m³/heure · données publiées · rendement : non disponible
TurboSawmill · 2017 · Warrior M6 6 pouces (152,4 mm)Inscription prévue confirmée · production : indisponible · récupération : indisponible · compte d'un seul opérateur : TurboSawmill
Le tableau inclut les données publiées par TurboSawmill pour 2015 et celles prévues pour 2017. Ces deux entrées figurent dans le tableau ci-dessous. La mention « Indisponible » signifie qu’aucun résultat chiffré n’a pu être vérifié à partir des publications accessibles. Le rendement moyen par défaut correspond à la moyenne arithmétique non pondérée de tous les facteurs de rendement disponibles pour le groupe de machines sélectionné dans cet ensemble de données : somme des facteurs divisée par le nombre d’enregistrements de rendement. Chaque ligne correspondant à un événement ou à un modèle est comptabilisée une seule fois, quel que soit le volume du lot de grumes ; il ne s’agit pas du rapport entre le volume total de sciage et le volume total des grumes. Les séries réalisées au cours d’années différentes par le même fabricant constituent des observations distinctes. Aucune ligne numérique n’est exclue au seul motif que son taux de rendement est élevé ou faible. La production moyenne ne prend en compte que les séries pour lesquelles un chiffre de rendement (BF/heure) a été publié ; une inscription au concours sans chiffres ne contribue à aucune des moyennes numériques. Il s’agit des moyennes des séries documentées disponibles, et non de l’ensemble des participants au concours « Shoot-Out ». L’utilisation d’une déligneuse distincte est signalée lorsqu’elle est confirmée ; « Inconnu » signifie non vérifié, et non qu’aucune déligneuse n’a été utilisée. Les rendements confirmés « scierie plus déligneuse » restent inclus dans la moyenne des séries incluant la scie à ruban, ce qui constitue donc une comparaison d’équipements mixtes, et non une moyenne relative à la seule scie à ruban. La plupart des rapports ne mentionnent pas les deux diamètres d’extrémité pour chaque lot de grumes.
| Année | Scierie | Type | Valeurs publiées en BF/h / m³/h | Échelle de récupération vs échelle internationale ¼ de log | Coupe-bordures séparé | Source |
|---|
Équivalences métriques : 1 BF = 0,002359737216 m³ ; 1 000 BF ≈ 2,360 m³. Les chiffres en m³ figurant à côté de « BF » ou « BF/heure » correspondent à des conversions d'unités effectuées par TurboSawmill à partir du décompte de bois scié ou d'illustrations historiques, et non à des résultats mesurés séparément. Les chiffres convertis à partir de l'échelle des grumes sont indiqués en « équivalent m³ » ; il ne s'agit pas du volume de bois rond massif ni d'une autre règle de mesure des grumes. Le volume de bois rond massif reste indiqué séparément. Les pourcentages de rendement ne varient pas en fonction des unités d'affichage.
Sources et méthode : rapport du magazine de 2007 et règles de notation; résultats officiels de 2009; résultats officiels de 2011. Les trois estimations d’échelle sont fournies par les équations de la « log-rule » de l’Université de Floride. Les résultats de 2003 proviennent de la feuille de résultats finaux de Sawmill & Woodlot, conservée dans les archives de Lucas Mill (page 3 du PDF / page 26 du magazine). Le tableau de 2005 (page 181 du PDF / page 21 du magazine) et celui de 2007 (page 244 du PDF / page 12 du magazine) sont tirés des rapports « Shoot-Out » publiés par Sawmill & Woodlot. Les liens ouvrent les pages correspondantes dans le document source. Chacune de ces trois feuilles de résultats contribue une fois pour chaque participant, en utilisant les champs sélectionnés pour cette page. Pour les années ultérieures, on utilise les feuilles de résultats, les profils et les comptes rendus d’époque mis en lien ; la couverture est incomplète. Les listes de participants ne sont pas considérées comme des résultats numériques. Les chiffres non vérifiés restent « Indisponibles » et sont exclus de la moyenne correspondante.
Calcul : Le magazine a calibré les lots de grumes selon la règle internationale du ¼ de pouce, en effectuant parfois des ajustements pour tenir compte des défauts, et n’a mesuré que les planches acceptées. Ici, le diamètre à la petite extrémité détermine l’échelle des grumes non ajustée, à l’aide d’une équation publiée pour une longueur de 16 pieds (4,8768 m) rapportée à la longueur saisie ; le diamètre à la grande extrémité n’influe que sur le volume de bois massif effilé. La moyenne sélectionnée de la série incluse ou le facteur de rendement individuel est ensuite multiplié par l’estimation internationale afin de créer un scénario historique, et non une prévision. Les données de Doyle et Scribner sont présentées à titre de comparaison uniquement. Les séries d’origine utilisaient des largeurs de planches variables ainsi que des lames de 1 pouce (25,4 mm) et de 2 pouces (50,8 mm) ; aucune correction de rendement spécifique à l’épaisseur ni correction de tranchis ne peut être déduite des données récapitulatives publiées. Les limites d’entrée sont des limites d’interface, et non une plage de prévision validée. Aucune correction n’est appliquée en fonction de l’essence, des défauts, des spécifications des planches, de l’opérateur ou du modèle. Des grumes plus longues, plus larges, plus effilées et présentant davantage de défauts peuvent se comporter différemment. L’arrondi affiché est destiné à faciliter la lisibilité ; les calculs utilisent des valeurs non arrondies. Les différences de précision des sources, les déductions liées aux défauts et les règles d’événement limitent également la comparabilité.
Le contexte de la course est important. Les informations provenant de sources fiables sont indiquées dans les lignes correspondantes, notamment les interruptions techniques signalées et les divergences entre le procès-verbal officiel et le compte rendu publié par un participant. L’absence de mention ne signifie pas pour autant que la course s’est déroulée sans incident. Aucun ajustement n’est apporté aux résultats chiffrés publiés pour tenir compte d’une interruption ou pour estimer ce qu’une machine aurait pu réaliser en l’absence de celle-ci.
Les données présentées ici ne constituent pas une référence quant aux caractéristiques techniques actuelles du produit, à sa qualité de fabrication globale, à sa sécurité, au rendement typique ou à la production journalière totale. Veuillez consulter le rapport source et les informations actuelles sur le produit avant de prendre une décision d'achat.
Références et identification des marques. Compilation réalisée par TurboSawmill, un fabricant de scieries. Les noms des fabricants et des modèles ne servent qu’à identifier les participants historiques. Leur mention n’implique en aucun cas une affiliation, un parrainage ou une approbation de cette page par d’autres fabricants, les éditeurs d’origine ou les organisateurs d’événements. Les liens vers les sources constituent des références et ne constituent en aucun cas une approbation de ce calculateur ou de son analyse.
Contenu source. Tous les droits relatifs aux articles, photographies et mises en page originaux restent la propriété de leurs titulaires respectifs. Cette page n'accorde aucune licence de réutilisation du contenu provenant de tiers. Elle ne modifie en rien les droits légaux applicables des consommateurs.
Corrections et demandes concernant les sources. Pour signaler une erreur de transcription, un contexte manquant ou un problème lié aux droits, veuillez contacter TurboSawmill en indiquant le modèle, l'année de l'événement et la référence de la source afin que l'enregistrement puisse être vérifié.
SHOOTOUT A 2015
ENTRÉE M10 AUTOMATISÉE
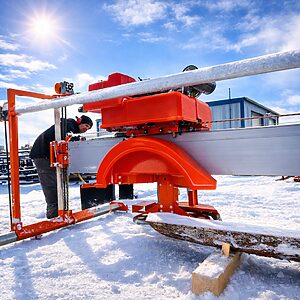
Jake Peterson a participé à son premier concours de scieries en 2015, aux commandes de la « Turbo Sawmill », tandis que Mike Moen se chargeait de l'évacuation du bois. C'était la première fois que Jake pilotait la scierie lors d'un concours, et la tension était à son comble. Il l'a fait fonctionner à un rythme raisonnable et régulier, le genre de rythme qu'un opérateur peut maintenir tout au long d'une journée de travail.
SHOOTOUT B 2015
VUE DE L'OPÉRATEUR
Cette séquence de sciage datant de 2015 a été filmée à l’aide d’une GoPro fixée sur le casque de l’opérateur, ce qui vous offre une vue à la première personne de l’opération. Nous avons utilisé une lame à rainure et empilé les grumes selon une disposition pyramidale inhabituelle. Notre seul regret est d’avoir calé les rondins sur des cales de quatre pouces au lieu de six pouces. Cela nous a laissé trop peu d’espace pour faire passer la lame lors des coupes du bas sans heurter le sol, ce qui nous a fait manquer quelques planches finales. Nous nous sommes même arrêtés pour affûter la lame !
SHOOTOUT 2017
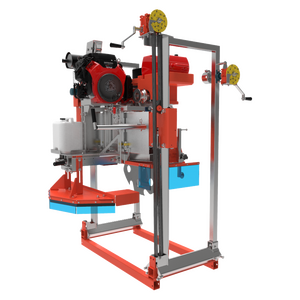
M6 ENTRANT AUTOMATISÉ - Une seule personne suffit pour faire fonctionner la fraiseuse
Pour cette épreuve, nous avons inscrit notre plus petite scierie automatisée de l’époque et avons choisi de la faire fonctionner avec un seul opérateur. Jake Peterson a piloté la machine entièrement seul. Lorsque nous avons ouvert les caisses lors du salon Paul Bunyan, nous avons constaté des dommages au niveau de l’arbre et peut-être de la lame, mais avons décidé de participer malgré tout. La lame vacillait, le trait de scie était plus large que d’habitude et nous avons dû ralentir la vitesse d’avance, tout en étant limités à des coupes de 4" seulement. Malgré cela, nous nous souvenons avoir produit un peu moins de 500 pieds-planches par heure. Nous essayons toujours de récupérer les résultats officiels et le pourcentage de rendement ; les archives en ligne semblent avoir disparu, nous devrons donc peut-être demander au magazine Sawmill ses anciens numéros. Autre ajout intéressant : nous avons installé des patins plus longs. Vous pouvez les élargir autant que vous le souhaitez pour adapter autant de grumes que nécessaire à un seul cycle de sciage.