HOLZGEWINNUNG.
HISTORISCHE DURCHSCHNITTSWERTE.
Betrachten Sie die durchschnittliche Ausbeute der einbezogenen „Shoot-Out“-Durchläufe und übertragen Sie diese auf eine ungefähre Logarithmusskala. Sehen Sie sich historische Durchschnittswerte an – keine garantierten Erträge oder geprüften Prognosen für aktuelle Sägewerke.
Zusammengestellt von TurboSawmill, einem Hersteller von Sägewerken. Hierbei handelt es sich um unsere Auswertung der verlinkten historischen Quellen und nicht um einen vom Herausgeber empfohlenen Rechner oder eine offizielle Rangliste aktueller Produkte.
TurboSawmill beim Shoot-Out2003–2017In diesem Datensatz erfasste Jahre
4Historische Maschinengruppen
International ¼Grundlinie des Logarithmuslineals¼ Zoll = 6,35 mm; Name des Lineals beibehalten
Historische Darstellung – keine Prognose der zukünftigen Entwicklung
Standardmäßig verwendet der Rechner den arithmetischen Mittelwert aller verfügbaren Ausbeutefaktoren aus dem Ergebnispool dieser Seite für die von Ihnen ausgewählte Maschinengruppe. Protokolle, Plattenspezifikationen, Besatzungen, Ausrüstung und Bedingungen unterschieden sich. Bei den Ergebnissen handelt es sich nicht um kontrollierte Vergleichstests aktueller Produkte. Durchschnittswerte und Szenarioergebnisse sind Berechnungen von TurboSawmill und keine neuen Erkenntnisse der ursprünglichen Organisatoren.
Stammmaße
Messen Sie die Innenseite der Rinde. Geben Sie entweder eine Einheit ein oder verschieben Sie den Schieberegler; der zugehörige Wert wird automatisch aktualisiert. Diese Eingaben dienen zur Schätzung der Stammmaße; sie geben nicht die tatsächliche Sägeausbeute an.
in
mm
6 Zoll / 152,4 mm60 Zoll / 1.524 mm
in
mm
6 Zoll / 152,4 mm72 Zoll / 1.828,8 mm
ft
m
6 ft / 1,8288 m20 ft / 6,096 m
Durchmesser: Zoll / Millimeter. Länge: Fuß / Meter. Die jeweils paarweise angeordneten Felder beschreiben dieselben Maße; die ursprünglichen Gleichungen auf dem Logarithmus-Skalenblatt bleiben unverändert.
Das schmale Ende bestimmt die Schätzwerte auf der logarithmischen Skala. Das breite Ende verändert lediglich das Volumen an massivem Rundholz. Mittlere Ausbeute = Summe der berücksichtigten Ausbeutefaktoren ÷ Anzahl der Ausbeutedaten. Jeder Durchlauf wird gleich gewichtet; es handelt sich hierbei weder um eine volumengewichtete Ausbeute noch um eine Prognose für eine Maschinengruppe.
Rein historisches Szenario. Es handelt sich nicht um eine überprüfte Prognose der Produktionsmenge eines bestimmten Holzlagers oder Sägewerks.
Beispielhaftes Bauholz · unter Berücksichtigung historischer Faktoren—
Sägeholzvolumen, umgerechnet in Board Feet (BF) / Kubikmeter (m³), gemäß der nachstehenden Berechnung – es handelt sich hierbei weder um eine gemessene Ausbeute noch um eine Garantie.
Mittlere Rückgewinnung · berücksichtigte Durchläufe
—auf der internationalen ¼-Log-Skala
Auswahl—
—
—
—
Geschätzte Rundholzmaße · Ausbeute vor dem Sägen
Internationale Schätzung auf ¼-Log-Skala—
Doyle-Skala · separate Referenz—
Scribner-Dezimal-System C · separate Referenz—
Massives Rundholz · sich verjüngender Kegelstumpf—
Höchste Werte in den aufgeführten Datensätzen
Dies sind die höchsten Zahlenwerte ausschließlich unter den berücksichtigten Zeilen, keine Allzeitrekorde oder Ranglisten aktueller Maschinen. Die Produktions- und Rückgewinnungsmaxima können aus unterschiedlichen Durchläufen stammen. Die Zeit pro 100 BF / 0,236 m³ Schnittholzäquivalent wird berechnet als 6.000 ÷ die angegebene BF/Stunde-Rate (ebenfalls in m³/Stunde angegeben), nicht anhand eines separat gemessenen Versuchs. Konfigurationen aus Sägewerk und Kantenbearbeitungsmaschine werden angegeben; eine Ganztages-Produktionsrate wird nicht abgeleitet.
Als „Ausbeute“ beim Shoot-Out gilt das gesägte BF geteilt durch das international nach dem ¼-Maßstab berechnete BF. Es handelt sich dabei nicht um den prozentualen Anteil des Volumens an Massivholzstämmen, der in Bretter umgewandelt wurde. Ein Wert über 100 % bedeutet, dass die Ausbeute die Schätzung nach der Stammregel überstieg, nicht jedoch das tatsächliche Holzvolumen.
Hinter den Zahlen
So lesen Sie die historischen Daten
Auf dieser Seite sind ausgewählte Produktions- und Ausbeutewerte aus früheren „Shoot-Out“-Veröffentlichungen zusammengestellt. Jede Zeile beschreibt eine namentlich genannte Maschine und ein bestimmtes Veranstaltungsjahr. Die Veranstaltungen werden in den Quellveröffentlichungen beschrieben; die Gruppierungen, berechneten Prozentsätze, Mittelwerte, Maximalwerte und Log-Szenarien auf dieser Seite sind Analysen von TurboSawmill. Die Stichprobe stellt weder eine kontrollierte Studie noch eine vollständige Übersicht über alle Teilnehmer dar.
Die Protokolle und die Messung
In den Berichten der Zeitschrift werden in mehreren Ausgaben Stämme der Gelb-Pappel beschrieben. Ein Bericht aus dem Jahr 2017 nennt Stämme mit einem Durchmesser von 15 Zoll (381 mm) und 16 Zoll (406,4 mm); der Bericht aus dem Jahr 2009 beschreibt Partien mit jeweils vier Stämmen und unterschiedlichen Gesamtvolumina. Dabei handelte es sich um kurze Demonstrationsversuche und nicht um einen einheitlichen, nach Durchmessern gegliederten Versuch über alle Jahre hinweg.
Die Organisatoren bewerteten die Stämme nach der internationalen ¼-Zoll-Regel (¼ in = 6,35 mm) und berücksichtigten dabei gegebenenfalls Mängel. Die Anzahl der akzeptierten gesägten Board Feet, geteilt durch diese Stammbewertung, ergab den Ausbeutefaktor jedes Sägewerks. Ein Faktor von 100 % bedeutet, dass das akzeptierte Schnittholz der Schätzung nach der Stammregel entsprach; es entspricht jedoch nicht 100 % des physischen Holzvolumens des Stammes.
Vier historische Maschinengruppen
Zu den Kettensäge-Sägewerken gehörten das Logosol M7 und das Woodworker’s Mill. Zu den Mehrblatt-Kreissägewerken gehörte das Modell 12XLS von Mobile Dimension. Zu den Schwenkmesser-Sägewerken gehörten Lucas und Peterson, darunter auch das kleinere Modell Peterson Skillmill. Zu den Bandsägewerken gehörten Wood-Mizer, Baker, Timbery, Norwood und andere.
Hierbei handelt es sich um die auf dieser Seite verwendeten Maschinengruppierungen, nicht um die ursprünglichen Wettbewerbsklassen. Die historischen Konfigurationen unterscheiden sich hinsichtlich Leistung, Zuführsysteme, Holzhandhabung, Brettespezifikationen und Besatzung. Die Bandsäge-Reihen umfassen sowohl eigenständige Sägewerke als auch Sägewerke, die mit einer separaten Kantenfräse arbeiten; die kombinierte Gruppe stellt keinen Maßstab für eigenständige Bandsägen dar.
Hintergründe zu den Zahlen
Die Spezifikationen der Bretter unterschieden sich. Die 2007 veröffentlichten Regeln ließen Bretter mit einer Dicke von etwa einem Zoll (25,4 mm) zu. Das Peterson-Profil von 2015 beschreibt überwiegend 2-Zoll-Bretter (50,8 mm) mit einigen 1-Zoll-Brettern (25,4 mm). Die über die Jahre hinweg durchgeführten Versuche können nicht als Tests mit identischer Dicke betrachtet werden. Dieser Rechner normiert die Ergebnisse nicht hinsichtlich Dicke, Schnittspalt, Holzart oder Teamgröße. Regeln von 2007 ↗ · Bericht über Schwenksägeblätter von 2015 ↗
Separate Kantenbearbeitungsmaschinen sind Teil der dokumentierten Anlage. Eine Bandsäge in Kombination mit einer separaten Kantenbearbeitungsmaschine stellt eine Produktionsanlage mit zwei Maschinen dar. Die Kantenbearbeitungsmaschine kann die Bretter bearbeiten, während die Bandsäge weiter schneidet. Der veröffentlichte Wert für die Produktionsleistung in BF/Stunde bezieht sich daher auf diese kombinierte Anlage und nicht auf den alleinigen Betrieb der Bandsäge. Die Vorschriften von 2007 erlaubten den Einsatz von Kantenbearbeitungsmaschinen; die Nennung einer solchen Maschine ist eine Beschreibung der Ausrüstung und kein Hinweis darauf, dass deren Verwendung unzulässig war. Zu den bestätigten Beispielen mit über 1.000 BF/Stunde / 2 , 360 m³/Stunde gehören die Baker 3665 im Jahr 2007 (1.020 BF/Stunde / 2,407 m³/Stunde) und die Wood-Mizer LT70 im Jahr 2007 (1.268 BF/Stunde / 2,992 m³/Stunde); in deren Magazinprofilen die Kantenfräsen ausdrücklich genannt werden. Die Ergebnisse von 2011 listen die Baker Blue Streak 3665D mit 1.290 BF/Stunde / 3,044 m³/Stunde und die Wood-Mizer LT70 mit 1.227 BF/Stunde / 2,895 m³/Stunde auf, wobei der Einsatz separater Kantenfräsen durch zeitgenössische Berichte aus erster Hand bestätigt wird. Baker-Sägewerk + Kantenschneider von 2007 ↗ · LT70 + Kantenschneider von 2007 ↗ · Leistungsdaten von 2011 ↗ · Bericht über den Kantenschneider vor Ort aus dem Jahr 2011 ↗ · Dave Boyt über den LT70 von 2011 ↗
Wood-Mizer kennzeichnet außerdem sein Modell LT70 aus dem Jahr 2013 mit einem Doppelklingen-Kantenfräser und das Modell LT40 aus dem Jahr 2013 mit einem Einzelklingen-Kantenfräser. Auch das Modell LT40 HD Super Hydraulic aus dem Jahr 2005 verfügt nach den Angaben über einen Kantenfräser; diese Konfiguration wird weiter unten beschrieben. Timbery beschreibt den Einsatz eines Kantenfräsers im Jahr 2017. Die nachstehenden Einträge verweisen separat auf die Belege, sofern diese von der numerischen Ergebnisliste abweichen. Eine hohe Produktionsrate allein gilt nicht als Nachweis für den Einsatz eines Kantenfräsers: Das Ergebnis des LT70 aus dem Jahr 2009 von 1.144 BF/Stunde / 2.700 m³/Stunde bleibt mit dem Vermerk „Kantenfräser nicht verifiziert“ versehen, da in der geprüften Zusammenfassung die Konfiguration nicht angegeben ist. Es gibt keine fundierte Methode, um den Beitrag eines Kantenhobels von diesen Gesamtleistungen abzuziehen. Geräteaufstellung 2013 ↗ · Profil des LT40 HD von 2005 ↗ · Timbery-Aufstellung 2017 ↗
In den Veranstaltungsberichten werden unterschiedliche Holzpartien, Brettmischungen, Teams und Ausrüstungen beschrieben. Der Bericht von „Sawmill & Woodlot“ aus dem Jahr 2007 beschreibt einen Wandel vom Wettbewerb hin zu Vorführungen, bei denen die Teilnehmer Seite an Seite auftraten. Die Zahlen beziehen sich auf die einzelnen Durchläufe; auf dieser Seite werden sie nicht herangezogen, um die Überlegenheit, die typische Leistung oder die nachhaltige Tagesproduktion eines bestimmten Herstellers zu ermitteln. Lesen Sie den Zeitschriftenbericht ↗
Unsere Teilnahme · historische Einträge
TurboSawmill beim Shoot-Out
Laut Angaben von TurboSawmill haben wir automatisierte Maschinen eingesetzt, um deren Funktionsweise und Handhabung zu demonstrieren. Auf dieser Seite wird nicht behauptet, dass unsere Vorführung oder die Vorführungen anderer Teilnehmer eine kontinuierliche ganztägige Produktion gewährleisten.
2015 – Automatisierter „Warrior“ mit 10 Zoll (254 mm). Der NZ Herald berichtet von Jake Petersons Angabe von 531 BF/Stunde bzw. 1.253 m³/Stunde. Die genauen Zahlen für das verarbeitete Schnittholz und die Stammgröße wurden hier nicht überprüft, sodass die Ausbeute weiterhin als „nicht verfügbar“ gilt. Der veröffentlichte Bericht fließt lediglich in den Produktionsdurchschnitt ein. Er wird nicht als eigenständig ermittelte offizielle Aufstellung dargestellt.
2017 – Automatisierte Warrior M6 mit 6 Zoll (152,4 mm). In der Ankündigung des Forestry Forum vom 3. Oktober 2017 ist der Einsatz der Turbo Warrior M6 für den 7. Oktober um 10 Uhr vorgesehen. Diese Quelle bestätigt den geplanten Einsatz, nicht jedoch dessen Leistung. TurboSawmill berichtet von einer Vorführung durch einen einzigen Bediener, die durch Transportschäden an der Ausrüstung beeinträchtigt war; dies ist unsere Darstellung, keine Feststellung aus der Ankündigung. Zahlenangaben zu Produktion und Ausbeute liegen weiterhin nicht vor, und der Beitrag trägt zu keinem der beiden Werte bei.
Jahr für Jahr: berechnete Mittelwerte der berücksichtigten Durchläufe
Jede der untenstehenden Kategoriezellen zeigt die von TurboSawmill berechnete durchschnittliche Ausbeute bzw. den durchschnittlichen BF pro Stunde sowie pro m³ pro Stunde für die enthaltenen Zeilen des jeweiligen Typs und Jahres. Dabei handelt es sich um deskriptive arithmetische Mittelwerte, nicht um Ranglisten des Veranstalters oder erwartete Leistungen. In der TurboSawmill-Spalte werden unsere einzelnen Einträge benannt, sodass sie neben den Gruppendurchschnitten sichtbar bleiben. Die kleine Zahl „n“ gibt die Anzahl der Ausbeutedaten an; für den Produktionsdurchschnitt kann eine andere Anzahl von Datensätzen zugrunde liegen. Ein Bindestrich bedeutet, dass für diese Kategorie in diesem Datensatz kein Eintrag vorhanden ist.
| Jahr | Kettensäge | Mehrblatt-Kreissäge | Schwenkmesser | Bandsäge | Eintrag zu „TurboSawmill“ |
|---|
Oben sind alle acht archivierten Veranstaltungsjahre von 2003 bis 2017 aufgeführt. Für einige Jahre und Fahrzeugtypen sind die Daten lückenhaft. Bitte lesen Sie die einzelnen, unten verlinkten Durchläufe, bevor Sie einen Gruppendurchschnitt als repräsentativ für die gesamte Historie betrachten.
Prüfung der Teilnehmer: Was die vorliegenden Unterlagen belegen
Jede Teilnehmerzeile aus den Ergebnislisten der Jahre 2003, 2005 und 2007 wird anhand der hier dargestellten ausgewählten Produktions- und Förderfelder wiedergegeben; es werden nicht alle ursprünglichen Spalten wiedergegeben. Über alle Jahre hinweg bleibt die Ergebnistabelle jedoch eine dokumentierte Stichprobe und stellt nicht die vollständige historische Teilnehmerliste dar. Für das Jahr 2015 können wir einzelne veröffentlichte Profile für Timbery M285, Lucas 10EFI und Peterson WPF sowie den zeitgenössischen Bericht über die 10-Zoll-Warrior (254 mm) von TurboSawmill nachweisen. Peterson berichtet außerdem von der Teilnahme einer „Junior Peterson“, deren numerisches Ergebnis nicht in dieser Tabelle enthalten ist. Andere Teilnehmer könnten fehlen. Für das Jahr 2017 nannte eine von Peterson vor der Veranstaltung veröffentlichte Teilnehmerliste folgende Maschinen: Baker 3665D, Wood-Mizer Super LT70, Wood-Mizer LX450, EZ Boardwalk 40, Norwood LumberPro HD36, Lucas 8 EFI, Peterson WPF 10/35, EZ Boardwalk Jr., Norwood Frontier OS27, Lucas 6-18, Timbery M280, Turbo Warrior M6 und Wood-Mizer LT28. Hierbei handelt es sich um geplante Maschinen, nicht um eine verifizierte Liste der absolvierten Läufe: Im selben Thread wird berichtet, dass der „Junior Peterson“ nicht erschienen ist. Die vollständigen offiziellen Teilnehmer- und Ergebnislisten sind erforderlich, um jeden tatsächlichen Durchlauf der Jahre 2015 und 2017 festzustellen. Fehlende Teilnehmer dürfen nicht stillschweigend als Null gewertet oder durch einen Gruppenmittelwert ersetzt werden.
Über den gesamten Betrachtungszeitraum · Berechnungen von TurboSawmill
Diese Prozentsätze sind arithmetische Mittelwerte der berücksichtigten Ausbeutefaktoren und stellen weder die tatsächliche Holzausbeute noch Marktdurchschnitte oder Prognosen für aktuelle Produkte dar.
Historische Shoot-Out-Ergebnisse
Historische Stichprobe – keine aktuelle Produktbewertung. Die Zahlen beziehen sich auf bestimmte Modelle, Besatzungen, Ausrüstung und Bedingungen in den genannten Jahren. Die Erfassung ist unvollständig, und die Stichprobe stellt keinen kontrollierten Vergleich unter gleichen Bedingungen dar.
Die Originalzahlen und unsere Analyse weichen voneinander ab. Die Werte für BF/Stunde werden so übernommen, wie sie in der verlinkten Quelle oder dem veröffentlichten Bericht angegeben sind. Die Rückgewinnungsquoten sind Kennzahlen, die – sofern verfügbar – aus den gemeldeten Zahlen oder den in der Quelle angegebenen Faktoren berechnet wurden. Durchschnittswerte und Höchstwerte sind Berechnungen von TurboSawmill. Ein geplanter Eintrag ohne numerische Ergebnisse wird nicht als abgeschlossener Messlauf gewertet.
TurboSawmill · 2015 · 10-Zoll (254 mm) Warrior531 BF/Stunde / 1,253 m³/Stunde · veröffentlichter Bericht · Ausbeute: nicht verfügbar
TurboSawmill · 2017 · 6-Zoll (152,4 mm) Warrior M6Geplanter Eintrag bestätigt · Produktion: Nicht verfügbar · Wiederherstellung: Nicht verfügbar · Ein-Bediener-Konto: TurboSawmill
Die Tabelle enthält die von TurboSawmill im Jahr 2015 veröffentlichten Daten sowie den für 2017 geplanten Eintrag. Beide Einträge sind in der nachstehenden Tabelle aufgeführt. „Nicht verfügbar“ bedeutet, dass anhand der zugänglichen Veröffentlichungen kein numerisches Ergebnis verifiziert werden konnte. Die Standard-Ausbeute ist der ungewichtete arithmetische Mittelwert aller verfügbaren Ausbeutefaktoren für die ausgewählte Maschinengruppe in diesem Datensatz: Summe der Faktoren geteilt durch die Anzahl der Ausbeutedaten. Jede Ereignis-/Modellzeile zählt einmal, unabhängig vom Stamm- und Losvolumen; es handelt sich nicht um das Verhältnis von Gesamt-Schnittholz zur Gesamt-Stammmenge. Durchläufe desselben Herstellers aus unterschiedlichen Jahren gelten als separate Beobachtungen. Keine numerische Zeile wird ausgeschlossen, nur weil ihre Ausbeute hoch oder niedrig ist. Für die durchschnittliche Produktion werden nur Durchläufe mit einem veröffentlichten Wert für den Ausbeutefaktor pro Stunde herangezogen; ein Teilnehmer ohne Zahlenangaben trägt zu keinem der numerischen Mittelwerte bei. Es handelt sich um Mittelwerte der verfügbaren dokumentierten Durchläufe, nicht aller „Shoot-Out“-Teilnehmer. Eine separate Kantenfräse wird gekennzeichnet, sofern dies bestätigt ist; „Unbekannt“ bedeutet „unbestätigt“, nicht, dass keine Kantenfräse verwendet wurde. Bestätigte Sägewerks-plus-Kantenfräse-Raten bleiben im Mittelwert der Läufe mit Bandsäge enthalten, der somit einen Vergleich gemischter Anlagen darstellt und keinen eigenständigen Bandsägen-Durchschnitt. In den meisten Berichten werden nicht beide Enddurchmesser für jede Rundholzcharge aufgeführt.
| Jahr | Sägewerk | Typ | Veröffentlichte Werte: BF/h / m³/h | Wiederherstellung im Vergleich zur internationalen ¼-Log-Skala | Separater Kantenschneider | Quelle |
|---|
Metrische Äquivalente: 1 BF = 0,002359737216 m³; 1.000 BF ≈ 2,360 m³. Die m³-Angaben neben BF oder BF/Stunde sind von TurboSawmill vorgenommene Umrechnungen der Schnittholzbestandsaufnahme oder der historischen Darstellung und keine separat ermittelten Ergebnisse. Umgerechnete Werte auf Rundholzbasis sind als „m³-Äquivalent“ gekennzeichnet; es handelt sich dabei nicht um das Volumen von massiven Rundhölzern oder eine andere Rundholz-Maßeinheit. Das Volumen von massivem Rundholz wird weiterhin separat ausgewiesen. Die Ausbeute-Prozentsätze ändern sich nicht mit den Anzeigeeinheiten.
Quellen und Methode: Bericht aus der Zeitschrift von 2007 und Bewertungsregeln; offizielle Ergebnisse von 2009; offizielle Ergebnisse von 2011. Die drei Schätzwerte basieren auf den Gleichungen zur Stammberechnung der University of Florida. Die Ergebnisse von 2003 stammen aus dem Endergebnisblatt von „Sawmill & Woodlot“, das im Archiv von Lucas Mill aufbewahrt wird (PDF-Seite 3 / Zeitschriftenseite 26). Die Tabelle von 2005 (PDF-Seite 181 / Magazinseite 21) und die Tabelle von 2007 (PDF-Seite 244 / Magazinseite 12) stammen aus den veröffentlichten „Shoot-Out“-Berichten von „Sawmill & Woodlot“. Die Links öffnen die entsprechenden Seiten im Quelldokument. Jede dieser drei Ergebnislisten trägt einmal pro Teilnehmerzeile bei, wobei die für diese Seite ausgewählten Felder verwendet werden. Für spätere Jahre werden die verlinkten Ergebnisblätter, Profile und zeitgenössischen Berichte herangezogen; die Erfassung ist unvollständig. Teilnehmerlisten werden nicht als numerische Ergebnisse behandelt. Nicht verifizierte Zahlen bleiben als „Nicht verfügbar“ gekennzeichnet und werden aus dem jeweiligen Mittelwert ausgeschlossen.
Berechnung: Das Magazin hat die Rundholzpartien nach der internationalen ¼-Zoll-Regel skaliert, wobei gelegentlich Korrekturen für Mängel vorgenommen wurden, und nur die akzeptierten Bretter vermessen. Hier bestimmt der Durchmesser am schmalen Ende die unkorrigierte Rundholzskala unter Verwendung einer veröffentlichten 16-Fuß-Gleichung (4,8768 m), die anteilig auf die eingegebene Länge umgerechnet wird; der Durchmesser am breiten Ende wirkt sich nur auf das Volumen des konischen Massivholzes aus. Der ausgewählte Mittelwert der „Included-Run“-Methode oder der individuelle Ausbeutefaktor wird dann mit der internationalen Schätzung multipliziert, um ein historisches Szenario zu erstellen – keine Vorhersage. Doyle und Scribner werden ausschließlich zu Vergleichszwecken angegeben. Die ursprünglichen Versuche verwendeten unterschiedliche Brettbreiten sowie sowohl 1-Zoll- (25,4 mm) als auch 2-Zoll- (50,8 mm) Material; aus den veröffentlichten Zusammenfassungsdaten lassen sich keine dickenspezifische Ausbeute oder Schnittspaltkorrektur ableiten. Die Eingabegrenzwerte sind Schnittstellengrenzen und kein validierter Vorhersagebereich. Es erfolgt keine Korrektur hinsichtlich Holzart, Mängeln, Brett-Spezifikation, Bediener oder Modell. Längere, breitere, stärker verjüngte und mangelbehaftete Stämme können sich anders verhalten. Die Rundung bei der Anzeige dient der Lesbarkeit; die Berechnungen verwenden ungerundete Werte. Unterschiedliche Genauigkeit der Quellen, Mängelabzüge und Ereignisregeln schränken die Vergleichbarkeit ebenfalls ein.
Der Kontext des Laufs spielt eine Rolle. Bekannte Angaben zur Quelle werden bei den entsprechenden Zeilen angegeben, darunter gemeldete Geräteausfälle und Abweichungen zwischen einer offiziellen Ergebnisliste und dem veröffentlichten Bericht eines Teilnehmers. Das Fehlen eines Vermerks bedeutet nicht, dass ein Lauf störungsfrei verlief. Es werden keine Anpassungen an einem veröffentlichten numerischen Ergebnis vorgenommen, um eine Unterbrechung zu entschuldigen oder zu schätzen, was eine Maschine andernfalls erreicht hätte.
Die aufgeführten Daten geben keinen Aufschluss über die aktuellen Produktspezifikationen, die allgemeine Verarbeitungsqualität, die Sicherheit, die typische Ausbeute oder die Tagesproduktion. Bitte prüfen Sie den Quellbericht und die aktuellen Produktinformationen, bevor Sie eine Kaufentscheidung treffen.
Quellenangaben und Markenbezeichnungen. Zusammengestellt von TurboSawmill, einem Hersteller von Sägewerken. Hersteller- und Modellnamen dienen lediglich der Identifizierung historischer Teilnehmer. Ihre Nennung bedeutet nicht, dass andere Hersteller, die ursprünglichen Herausgeber oder Veranstaltungsorganisatoren mit dieser Seite in Verbindung stehen, sie sponsern oder unterstützen. Die Quellenangaben sind Zitate und stellen keine Empfehlung dieses Rechners oder seiner Analyse dar.
Quellmaterial. Alle Rechte an den Originalartikeln, Fotos und Layouts verbleiben bei den jeweiligen Rechteinhabern. Diese Seite gewährt keine Lizenz zur Weiterverwendung von Material Dritter. Sie hat keinen Einfluss auf geltende gesetzliche Verbraucherrechte.
Korrekturen und Quellenanfragen. Um einen Übertragungsfehler, fehlenden Kontext oder ein urheberrechtliches Problem zu melden, wenden Sie sich bitte an TurboSawmill und geben Sie dabei das Modell, das Jahr des Ereignisses und die Quellenangabe an, damit der Eintrag überprüft werden kann.
SHOOTOUT A 2015
AUTOMATISIERTER M10-EINGANG
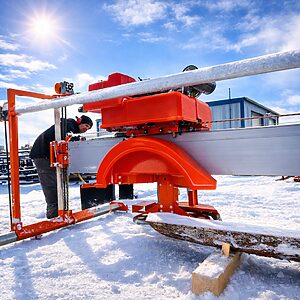
Jake Peterson nahm 2015 an seinem ersten Sägewerks-Wettbewerb teil und bediente dabei die „Turbo Sawmill“, während Mike Moen das Holz zuführte. Es war Jakes erstes Mal, dass er die Säge bei einem Wettbewerb bediente, und er war ziemlich nervös. Er ließ die Säge in einem angemessenen, gleichmäßigen Tempo laufen – einem Tempo, das ein Bediener über einen ganzen Arbeitstag hinweg beibehalten könnte.
SHOOTOUT B 2015
BETRIEBERANSICHT
Dieses Filmmaterial eines „Shootouts“ aus dem Jahr 2015 wurde mit einer am Helm des Bedieners befestigten GoPro aufgenommen und bietet Ihnen eine Perspektive aus der Ich-Perspektive des Schnitts. Wir verwendeten ein Spaltblatt und stapelten die Stämme in einer ungewöhnlichen Pyramidenanordnung. Wir bedauern nur, dass wir die Stämme auf 4-Zoll-Blöcken statt auf 6-Zoll-Blöcken abgestützt haben. Dadurch blieb zu wenig Freiraum, um das Sägeblatt bei den unteren Schnitten durchzuschwingen, ohne den Boden zu berühren, sodass wir ein paar der letzten Bretter nicht mehr erwischen konnten. Wir haben sogar eine Pause eingelegt, um das Sägeblatt zu schärfen!
SHOOTOUT 2017
AUTOMATISIERTE M6-EINLAUFANLAGE – Die Fräsmaschine wird von einer Person bedient
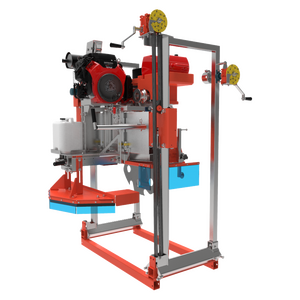
Für diesen Vergleichstest haben wir unsere damals kleinste automatisierte Säge eingesetzt und uns dafür entschieden, sie mit nur einer Person zu bedienen. Jake Peterson bediente die Maschine ganz allein. Als wir die Kisten auf der Paul-Bunyan-Messe öffneten, stellten wir Schäden an der Welle und möglicherweise auch am Sägeblatt fest, beschlossen aber dennoch, am Wettbewerb teilzunehmen. Das Sägeblatt schwankte, die Schnittfuge war breiter als üblich, und wir mussten die Vorschubgeschwindigkeit verringern, wobei wir die ganze Zeit auf Schnitte von nur 4" beschränkt waren. Trotzdem erinnern wir uns daran, knapp 500 Board Feet pro Stunde produziert zu haben. Wir versuchen immer noch, die offiziellen Ergebnisse und die Ausbeute in Prozent zu ermitteln; die Online-Aufzeichnungen scheinen verschwunden zu sein, daher müssen wir möglicherweise das „Sawmill Magazine“ um seine archivierten Ausgaben bitten. Eine weitere interessante Neuerung ist, dass wir längere Kufen angebracht haben. Man kann die Breite beliebig wählen, um so viele Stämme wie nötig in einen Fräszyklus zu passen.