टर्बोसॉमिल / मालिक के लिए समायोजन मार्गदर्शिका
आप अपने को कैसे समायोजित कर सकते हैं
स्विंग-ब्लेड आरा मशीन।
चार संशोधन। एक सही क्रम।
चरण 1 → 2 → 3 → 4 का पालन करें। अगले चरण पर जाने से पहले प्रत्येक समायोजन को पूरा करें और लॉक करें।
यह गाइड बताती है कि क्या जांचना है, किस एडजस्टर को घुमाना है और यह कैसे पता लगाना है कि कौन सी सेटिंग सही है। ब्लेड के किस तरफ नापना है, इसका अंदाज़ा लगाने के बजाय आरेखों पर दिए गए अक्षरों का उपयोग करें।

समायोजन 1 से पहले
एक स्थिर लॉग से शुरुआत करें
और एक साफ-सुथरा संदर्भ चेहरा।
रोकें, अलग करें, फिर मापें या समायोजित करें। ब्लेड के पूरी तरह रुकने तक प्रतीक्षा करें। अपने मॉडल की प्रक्रिया का उपयोग करके इंजन, विद्युत आपूर्ति और संचालित गति को अलग करें ताकि कुछ भी अप्रत्याशित रूप से फिर से चालू या चल न सके।
केवल तभी गार्ड हटाएं जब मैनुअल इसकी अनुमति देता हो। हर बार मशीन से काटने से पहले सभी गार्ड वापस लगा दें, सभी लॉक सुरक्षित कर लें और औजार हटा दें। चलती हुई आरी में कभी हाथ न डालें।
- चक्की और लकड़ी के लट्ठे को सहारा दें।
- लकड़ी के लट्ठे को लुढ़कने या झुकने से रोकें। सुनिश्चित करें कि ब्लेड ठीक से काम कर रहा है और चक्की सुरक्षित है। हिलता हुआ लट्ठा या ढीला पुर्जा सही माप नहीं देता।
- खोलकर ऊपर की परत को खुरच कर निकाल लें।
- आरी को सुरक्षित रखते हुए और पानी बहते हुए, उपयुक्त बड़े लट्ठे के ऊपरी भाग को उथले कटों से खोलें। फिर लगभग 3 मिमी (0.12 इंच) नीचे करें और लगभग 50 मिमी (2 इंच) चौड़ाई के संकरे क्षैतिज पास में सतह पर सरकें।
- जांच के लिए रुकें और सही स्थिति में आ जाएं।
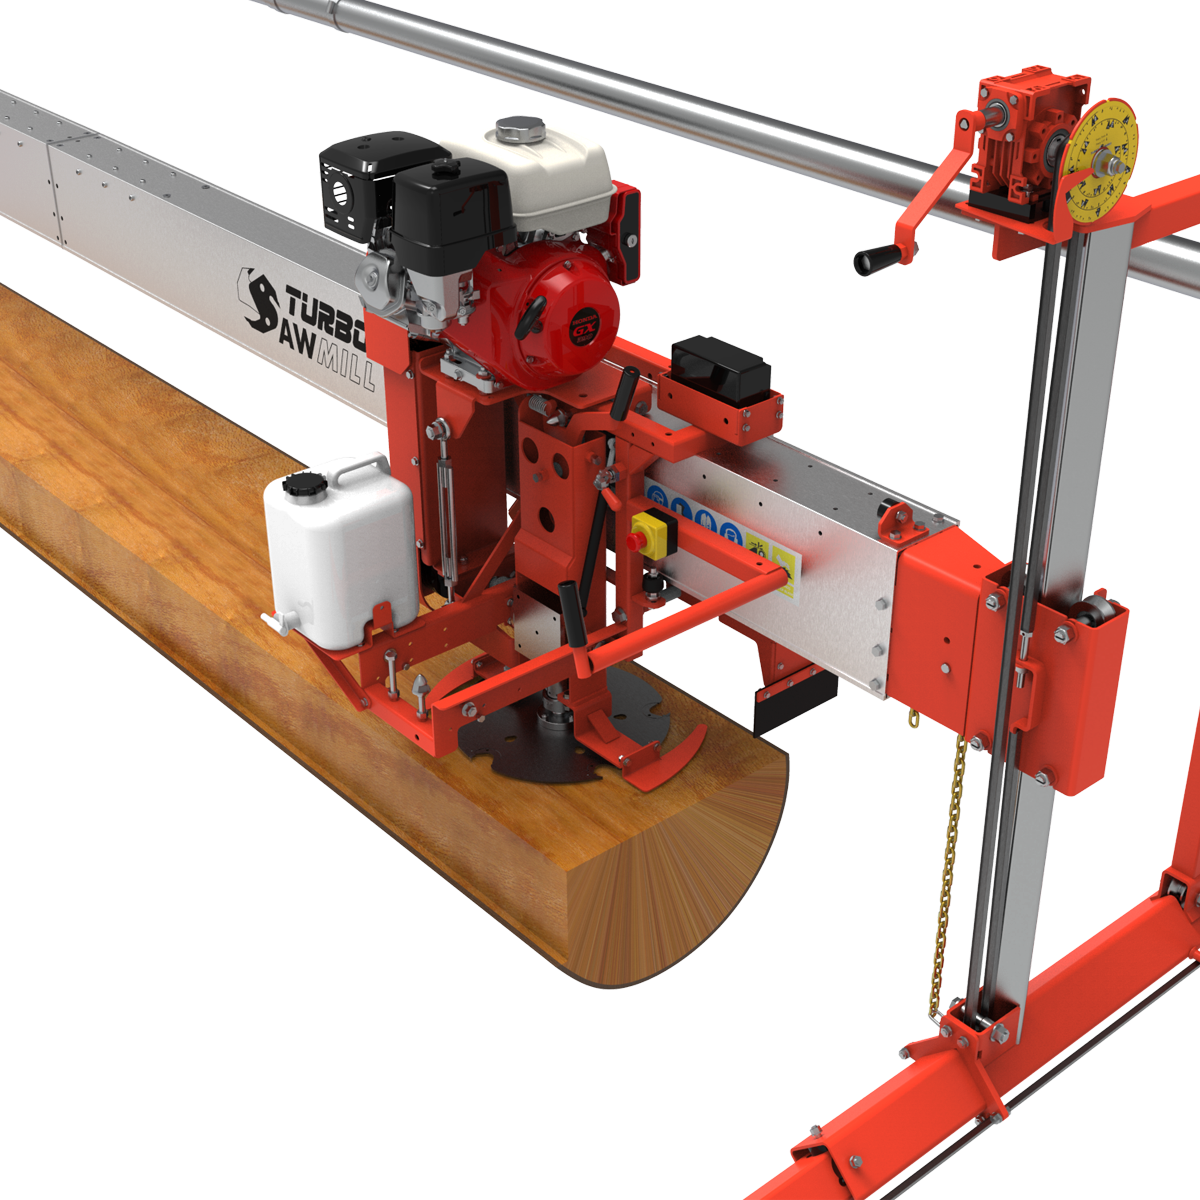
- मशीन को अलग करें। अपने मॉडल की सुरक्षित स्थिति निर्धारण प्रक्रिया का उपयोग करते हुए, क्षैतिज ब्लेड को ताज़ा चिकनी की गई सतह के केंद्र के पास रखें। यह समतल लकड़ी की सतह समायोजन 1 और 2 के लिए आपका संदर्भ बिंदु है।
क्लीयरेंस की तुलना करने के लिए सही मीट्रिक उपकरण और उपयुक्त गेज का उपयोग करें। M10, M12 और M16 मीट्रिक फास्टनर को दर्शाते हैं, न कि स्पैनर के आकार को। इंच के मान गोल किए गए रूपांतरण हैं; निर्दिष्ट मीट्रिक हार्डवेयर और उपकरणों का उपयोग करें। यदि आरी अटक जाए, बहुत अधिक कंपन करे या सुरक्षित संदर्भ कट न कर पाए तो रुकें और सहायता लें।
चित्र को बड़ा करें ↗
-
समायोजन 1 / क्षैतिज क्रॉस-क्रॉस संरेखण
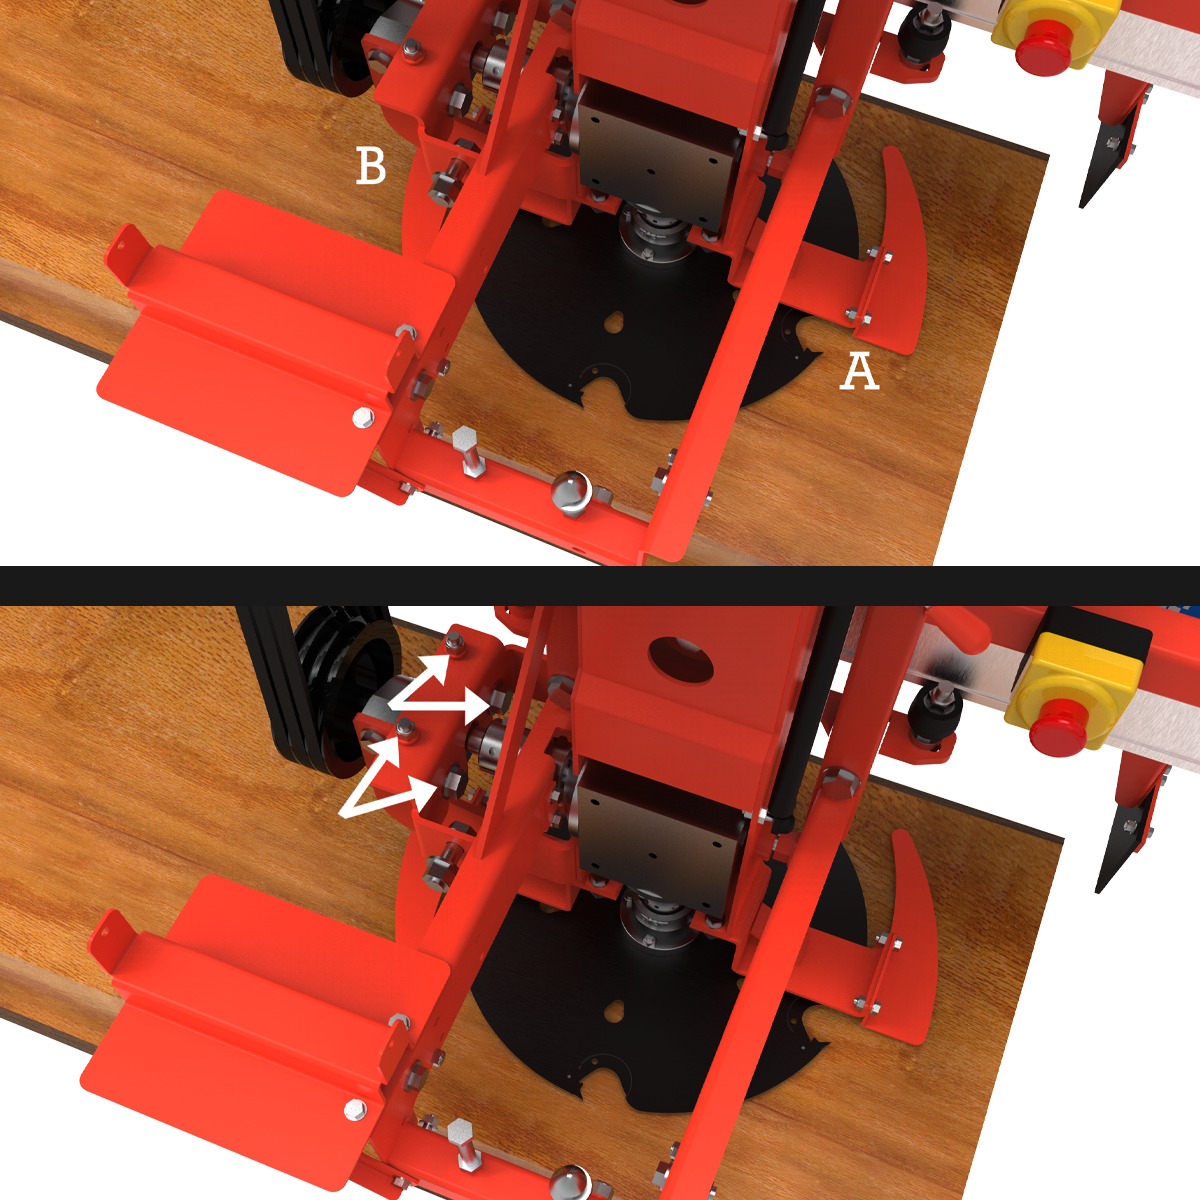
A और B पर मौजूद रिक्त स्थानों को आपस में मिलाएँ।
ब्लेड क्षैतिज · विद्युत पृथकए = बीबिंदु A और B पर दांत की नोक से लकड़ी की सतह तक के अंतर की तुलना करें। दोनों अंतर बराबर होने चाहिए, जिनमें 0.25 मिमी (0.010 इंच) से अधिक का अंतर न हो।
- A और B को देखिए।
- चित्र में दर्शाए गए अक्षरों वाले स्थानों का उपयोग करें। माप ब्लेड के सपाट स्टील बॉडी पर नहीं, बल्कि दांतों के सिरों पर लें। 0.25 मिमी (0.010 इंच) की सहनशीलता दोनों अंतरालों के बीच का अंतर है, न कि प्रत्येक के लिए लक्षित क्लीयरेंस।
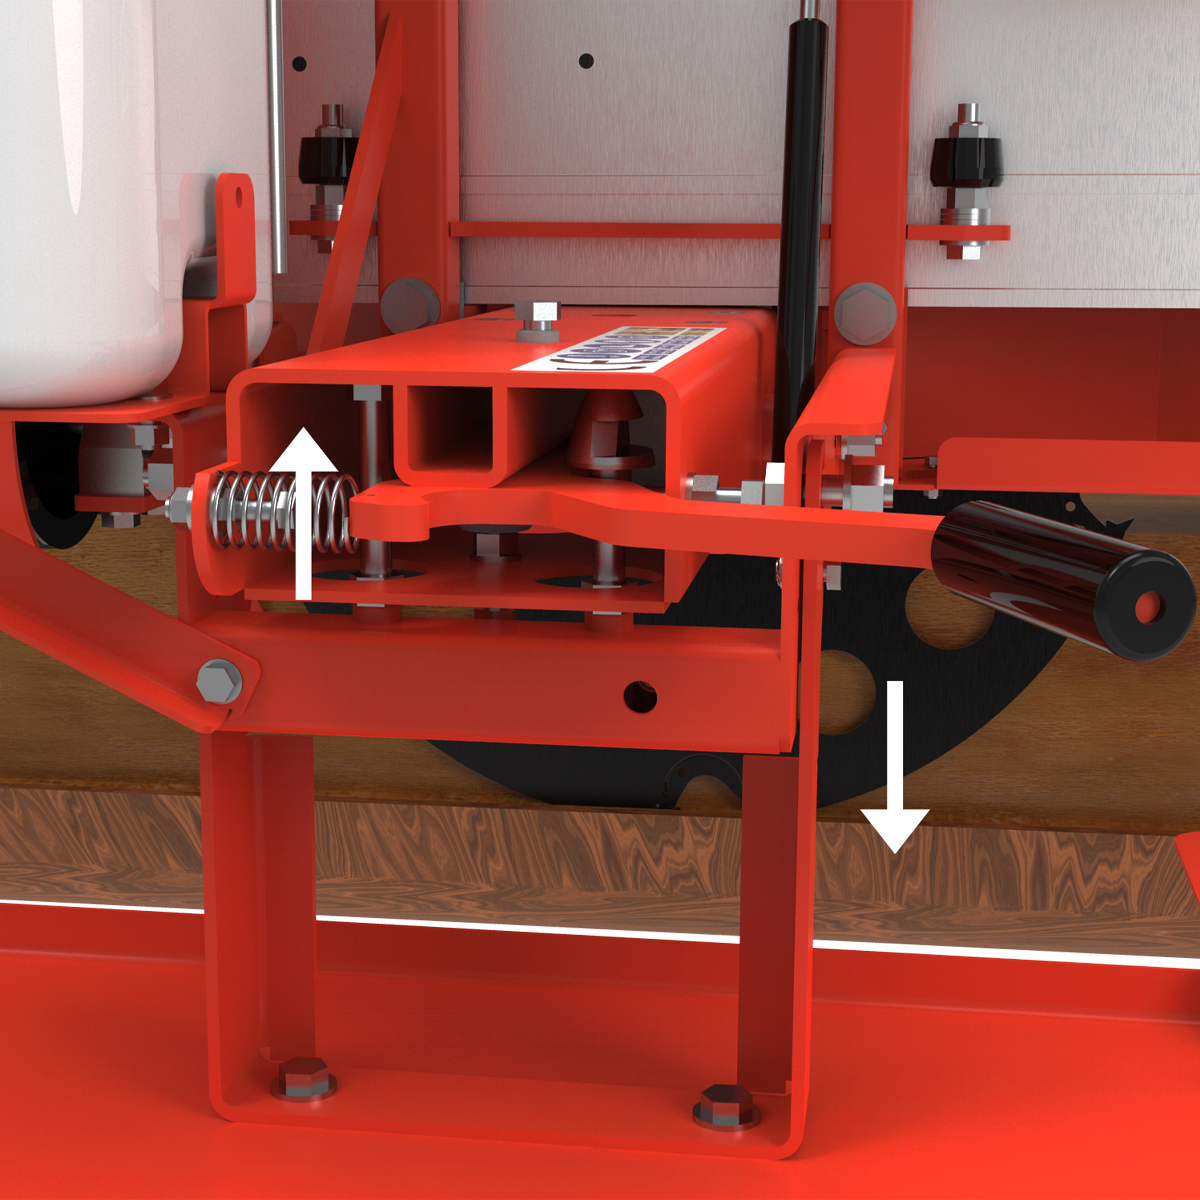
- बेयरिंग को ऊपर या नीचे ले जाएं।
- मुख्य M16 बेयरिंग बोल्ट को इतना ढीला करें कि उसे समायोजित किया जा सके। M10 सेटस्क्रू का उपयोग करके बेयरिंग को उसके स्लॉटेड माउंट के अंदर घुमाएँ।
ऊपर की ओर दबाव ↑ स्थिति B ऊपर उठती है।नीचे की ओर दबाव ↓ स्थिति B नीचे जाती है।- इसे लॉक करें, फिर दोबारा जांचें।
- अपने मॉडल की आवश्यकताओं के अनुसार बेयरिंग बोल्ट को कसें। कसने के बाद A और B को दोबारा जांचें; यह न मानें कि सेटिंग बिल्कुल वैसी ही बनी हुई है जैसी पहले थी।
चित्र में दिखाए गए असेंबली के लिए उपयोगी सुझाव: बेयरिंग की तरफ वाले नट को खुले स्पैनर से पकड़ें और भीतरी बोल्ट को 24 मिमी (0.945 इंच) सॉकेट या रिंग स्पैनर से घुमाएँ। इंच में दिया गया माप, निर्दिष्ट मीट्रिक सॉकेट या स्पैनर का ही प्रयोग करें।
आगे बढ़ने से पहले जांच लें
A और B का मिलान 0.25 मिमी (0.010 इंच) के भीतर होता है, और बेयरिंग बोल्ट लॉक हो जाते हैं। लीड-इन सेट करते समय इस समायोजन को न बदलें।
अगला: समायोजन 2 →
ऊपर: A और B पर दांत और लकड़ी के बीच के अंतर की तुलना करें । नीचे: तीर बियरिंग समायोजन क्षेत्र को दर्शाते हैं।
ज़ूम एडजस्टमेंट 1 ↗ -
समायोजन 2 / क्षैतिज लीड-इन
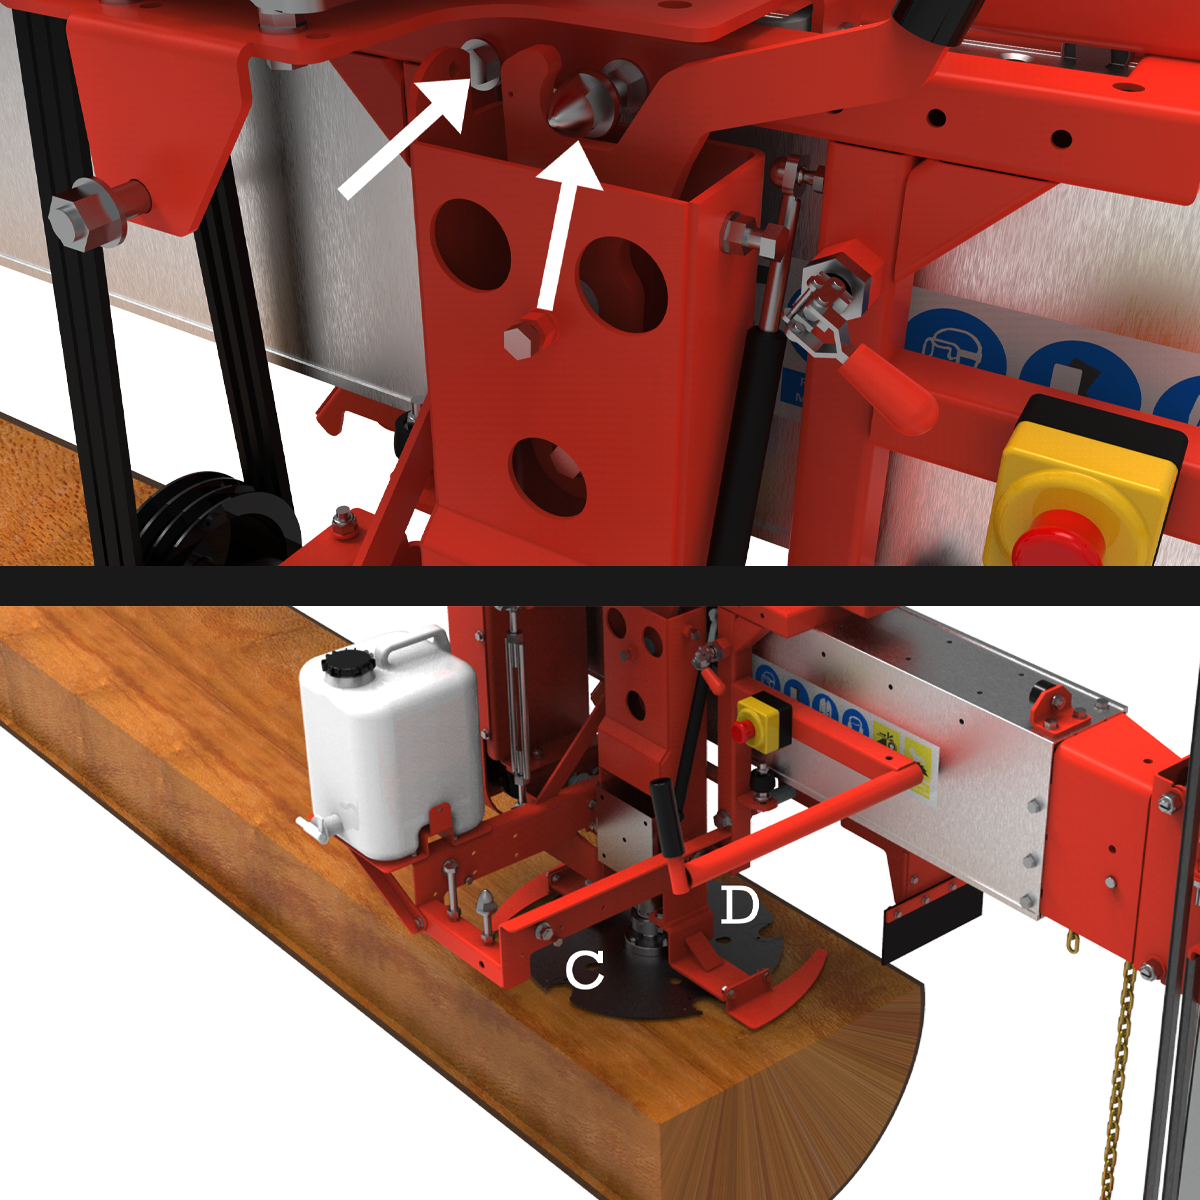
D बस छू रहा है। C को पूरी छूट है।
ब्लेड क्षैतिज · विद्युत पृथकडी: बस छूना
C: 2–4 मिमी (0.08–0.16 इंच) स्पष्टC पर अंतर लगभग 2–4 मिमी (0.08–0.16 इंच) है। समायोजन 1 के विपरीत, इन दोनों अंतरों का मेल खाना आवश्यक नहीं है।
- चिह्नित दोनों स्थानों की जाँच करें।
- बिंदु D पर, स्थिर दांत को चिकनी सतह को केवल हल्का सा छूना चाहिए—उसमें धंसना नहीं चाहिए। बिंदु C पर, 2–4 मिमी (0.08–0.16 इंच) की दूरी की जाँच करें। यह जानबूझकर रखा गया अंतर क्षैतिज लीड-इन है।
- क्षैतिज स्विंग-स्टॉप को समायोजित करें।
- कोन लॉक के बगल में M12 स्टॉपर ढूंढें। लगे हुए संस्करण के आधार पर, सेटिंग के लिए वॉशर या स्टॉपर के पीछे लगे हेक्स एडजस्टमेंट नट का उपयोग किया जाता है। स्क्रू-एडजस्टेड संस्करण में, M12 स्टॉपर को कसने से C पर गैप बढ़ जाता है ।
- कोन लॉक को रीसेट करें।
- स्टॉपर को हटाने के बाद, बगल वाले कोन को इस प्रकार समायोजित करें कि स्विंग आर्म मजबूती से लॉक हो जाए और उसमें कोई ढीलापन न रहे। लॉक लगने के बाद C और D को दोबारा जांचें।
आगे बढ़ने से पहले जांच लें
D बिल्कुल स्पर्श करता है, C 2–4 मिमी (0.08–0.16 इंच) की दूरी पर है, और स्विंग आर्म बिना किसी ढीलेपन के लॉक है। C और D को बराबर करने का प्रयास न करें।
अगला: समायोजन 3 →
ऊपर: स्टॉपर और कोन-लॉक की जगहें। नीचे: C को क्लीयरेंस की आवश्यकता है जबकि D सतह से बिल्कुल मेल खाता है।
ज़ूम एडजस्टमेंट 2 ↗ -
समायोजन 3 / ऊर्ध्वाधर क्रॉस-क्रॉस संरेखण
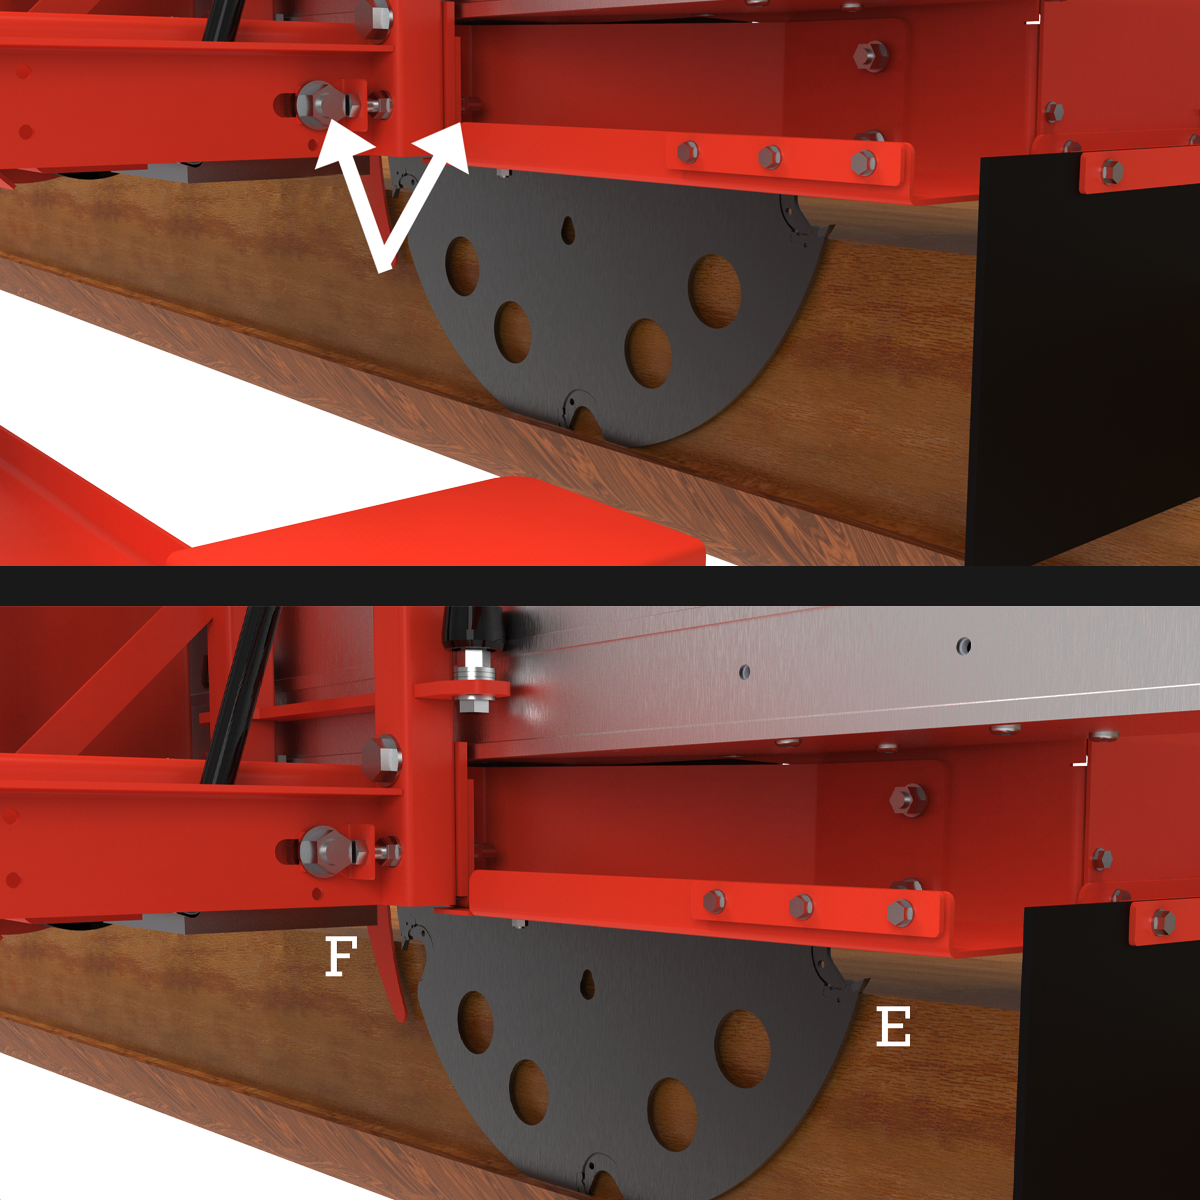
E और F पर मौजूद रिक्त स्थानों को आपस में मिलाएँ।
ब्लेड ऊर्ध्वाधर · जाँच करने से पहले अलग करेंई = एफदांतों के बीच की दूरी की तुलना एक नए कटे हुए ऊर्ध्वाधर सतह से करें। लक्ष्य यह होना चाहिए कि दोनों दांतों के बीच की दूरी बराबर हो, और अंतर 0.25 मिमी (0.010 इंच) से अधिक न हो।
- ऊर्ध्वाधर संदर्भ सतह बनाएं।
- एडजस्टमेंट 1 और 2 को लॉक रहने दें। गार्ड्स को दोबारा लगाएं, औजारों को साफ करें और अपने मॉडल की काटने की क्षमता के भीतर और पानी बहते हुए, लकड़ी के लट्ठे के सबसे बाएं किनारे पर एक ऊर्ध्वाधर कट लगाएं। साफ संदर्भ के लिए हल्की, धीमी री-स्किमिंग की आवश्यकता हो सकती है।
- रुकें, अलग करें और तुलना करें।
- ब्लेड के रुकने का इंतज़ार करें और मशीन को दोबारा अलग करें। ऊर्ध्वाधर ब्लेड को नई सतह के साथ रखें। E और F बिंदुओं पर दांत और सतह के बीच की दूरी की तुलना करें।
- धुरी को बगल की ओर ले जाएं।
- एक बड़े M16 नट को ढीला करें। M10 सेटस्क्रू का उपयोग करके एक्सिस बुश (पिवट बुश) और उसके M16 नट को स्लॉट में बाएँ या दाएँ खिसकाएँ।
बुश लेफ्ट ← स्थिति E बाईं ओर खिसकती है।बुश दाईं ओर → स्थिति E दाईं ओर खिसकती है।चित्र में दिखाए गए निर्देशों का पालन करें। थोड़ा सा समायोजन करने से पहले चित्र में E और F को पहचानें।
आगे बढ़ने से पहले ताला लगा लें और जांच लें।
नट और एडजस्टमेंट फास्टनर को कस लें, फिर E और F को दोबारा जांच लें। लॉक करने के बाद उनमें 0.25 मिमी (0.010 इंच) का अंतर होना चाहिए।
अगला: समायोजन 4 →
ऊपर: खांचे में धुरी समायोजन। नीचे: नए ऊर्ध्वाधर सतह के संदर्भ में E और F की तुलना करें।
ज़ूम एडजस्टमेंट 3 ↗ -
समायोजन 4 / ऊर्ध्वाधर प्रतिच्छेदन
दोनों कटों को साफ-सुथरा मिलाएँ।
टेस्ट कट सुरक्षित · बिजली बंद करके समायोजित करेंबोर्ड द्वारा जारी विज्ञप्तियाँ।
अवांछित स्कोरिंग नहीं।क्षैतिज और ऊर्ध्वाधर कट इस प्रकार मिलने चाहिए कि तख्ता अलग हो जाए। ऊर्ध्वाधर ब्लेड को नीचे की लकड़ी की सतह पर अनावश्यक निशान नहीं छोड़ने चाहिए।
एडजस्टमेंट 1-3 को लॉक करके और गार्ड्स को दोबारा लगाकर, एक टेस्ट बोर्ड बनाएं। कट की जांच करने या एडजस्टर को हिलाने से पहले रुकें और उसे अलग कर दें। आरी चलते समय फंसे हुए बोर्ड को न खींचें।
बोर्ड अभी भी लगा हुआ है?
कट ठीक से नहीं मिल रहे हैं। लंबे M12 वर्टिकल स्टॉपर को थोड़ा ऊपर उठाएं। इससे वर्टिकल ब्लेड नीचे आ जाएगा। कोन को दोबारा एडजस्ट करके लॉक करें, फिर सावधानीपूर्वक एक और टेस्ट कट लगाएं।
बोर्ड तो छूट गया, लेकिन ब्लेड ने चेहरे पर निशान छोड़ दिया?
लंबे M12 स्टॉपर और उसके लॉकिंग कोन को नीचे करें। इससे ब्लेड लकड़ी की सतह से थोड़ा ऊपर उठ जाएगा। लॉक को सुरक्षित करें और दोबारा जांच करें।
स्टॉपर ऊपर ↑ ऊर्ध्वाधर ब्लेड नीचे ↓स्टॉपर नीचे ↓ ऊर्ध्वाधर ब्लेड ऊपर ↑केवल आवश्यकतानुसार ही आगे बढ़ें। मूल प्रक्रिया में स्टॉपर में लगभग 1-3 मिमी (0.04-0.12 इंच) के सामान्य सुधार बताए गए हैं, न कि हर बार जोड़ने के लिए एक निश्चित मात्रा।
दिशा को लेकर भ्रम होना आसान है: स्टॉपर को ऊपर उठाने से ब्लेड नीचे चला जाता है।
ज़ूम एडजस्टमेंट 4 ↗अंतिम स्थैतिक क्लीयरेंस जांच
आरी को सुरक्षित रखते हुए ऊपरी सतह को हल्का सा खुरचें। रुकें और आरी को अलग करें। अपने मॉडल की सुरक्षित स्थिति निर्धारण प्रक्रिया का पालन करते हुए, ब्लेड को सीधा करें और उसे उस खुरची हुई सतह पर रखें।
चित्र में दिखाए गए सेटअप के लिए, जाँच की इस स्थिति में निचला दांत चिकनी सतह से लगभग 3 मिमी (0.12 इंच) ऊपर होना चाहिए।
यह निर्दिष्ट जाँच स्थिति में क्लीयरेंस माप है—बोर्ड में छोड़े जाने वाले 3 मिमी (0.12 इंच) के बिना कटे ब्रिज का माप नहीं है। सावधानीपूर्वक परीक्षण कट और साफ बोर्ड रिलीज़ के साथ अंतिम सेटिंग की पुष्टि करें।
समायोजन 4 तब पूरा हो जाता है जब
बोर्ड आसानी से खुल जाता है, अवांछित ऊर्ध्वाधर निशान हट जाते हैं, और स्टॉपर और कोन लॉक सुरक्षित हो जाते हैं। पहले किए गए समायोजन को बदलने का मतलब है बाद वाले समायोजनों को दोबारा जांचना।
क्रम, एक नज़र में
मिलान। परिचय। मिलान। प्रतिच्छेदन।
- 1 / क्षैतिज
- ए = बी.
अंतर 0.25 मिमी (0.010 इंच) से अधिक नहीं होना चाहिए। - 2 / परिचय
- डी बस छूता है।
C 2–4 मिमी (0.08–0.16 इंच) स्पष्ट है। - 3 / ऊर्ध्वाधर
- ई = एफ.
अंतर 0.25 मिमी (0.010 इंच) से अधिक नहीं होना चाहिए। - 4 / प्रतिच्छेदन
- कट साफ-सुथरे ढंग से मिलते हैं।
बोर्ड बिना किसी अनावश्यक स्कोरिंग के रिलीज़ करता है।
काम पर लौटने से पहले: सभी समायोजन फास्टनरों और स्विंग लॉकों को सुरक्षित करें, औजारों को हटा दें, गार्डों को फिर से लगाएं, जांच लें कि कार्य क्षेत्र साफ है और सामान्य संचालन प्रक्रिया का उपयोग करके एक नियंत्रित परीक्षण कट लगाएं।
फिर भी समस्या हल नहीं हुई? बेतरतीब ढंग से पेंचों को हिलाना शुरू न करें। क्रम, लॉग सपोर्ट और ब्लेड की स्थिति की दोबारा जांच करें। यदि कोई सेटिंग सही नहीं बैठती या परिणाम गलत रहता है, तो मॉडल-विशिष्ट सहायता लें।
चार समायोजनों के बाद
अन्य चीजें जो आपके कट को प्रभावित करती हैं।
ये संचालन और रखरखाव से संबंधित विषय हैं—ब्लेड संरेखण में अतिरिक्त समायोजन नहीं। चार चरणों वाली सेटअप प्रक्रिया पूरी करने के बाद, आवश्यक विषय खोलें।
लॉग सपोर्ट: झुकने और हिलने से रोकता है
बंक लकड़ी के लट्ठे के नीचे लगे सहारे होते हैं। चित्र में दिखाए गए ढांचे में दो मुख्य लकड़ी के बंक और एक छोटा मध्य सहारा है, जिसके बीच में बारीक सहारा देने के लिए विपरीत दिशा में लगे वेज लगे हैं।
लकड़ी के लट्ठे को उसकी पूरी लंबाई में सहारा दें और उसे लुढ़कने से रोकें। लकड़ी निकालते समय सहारे की जाँच करते रहें; बिना सहारे वाला बचा हुआ हिस्सा हिल सकता है और ब्लेड की सेटिंग सही होने पर भी तख्ते की मोटाई बदल सकता है।
बंक, वेज और फास्टनर को ब्लेड के निर्धारित मार्ग से बाहर रखें। सपोर्ट बदलने से पहले रुकें और उपकरण को अलग करें, और ऑपरेटर के चलने का रास्ता साफ रखें।
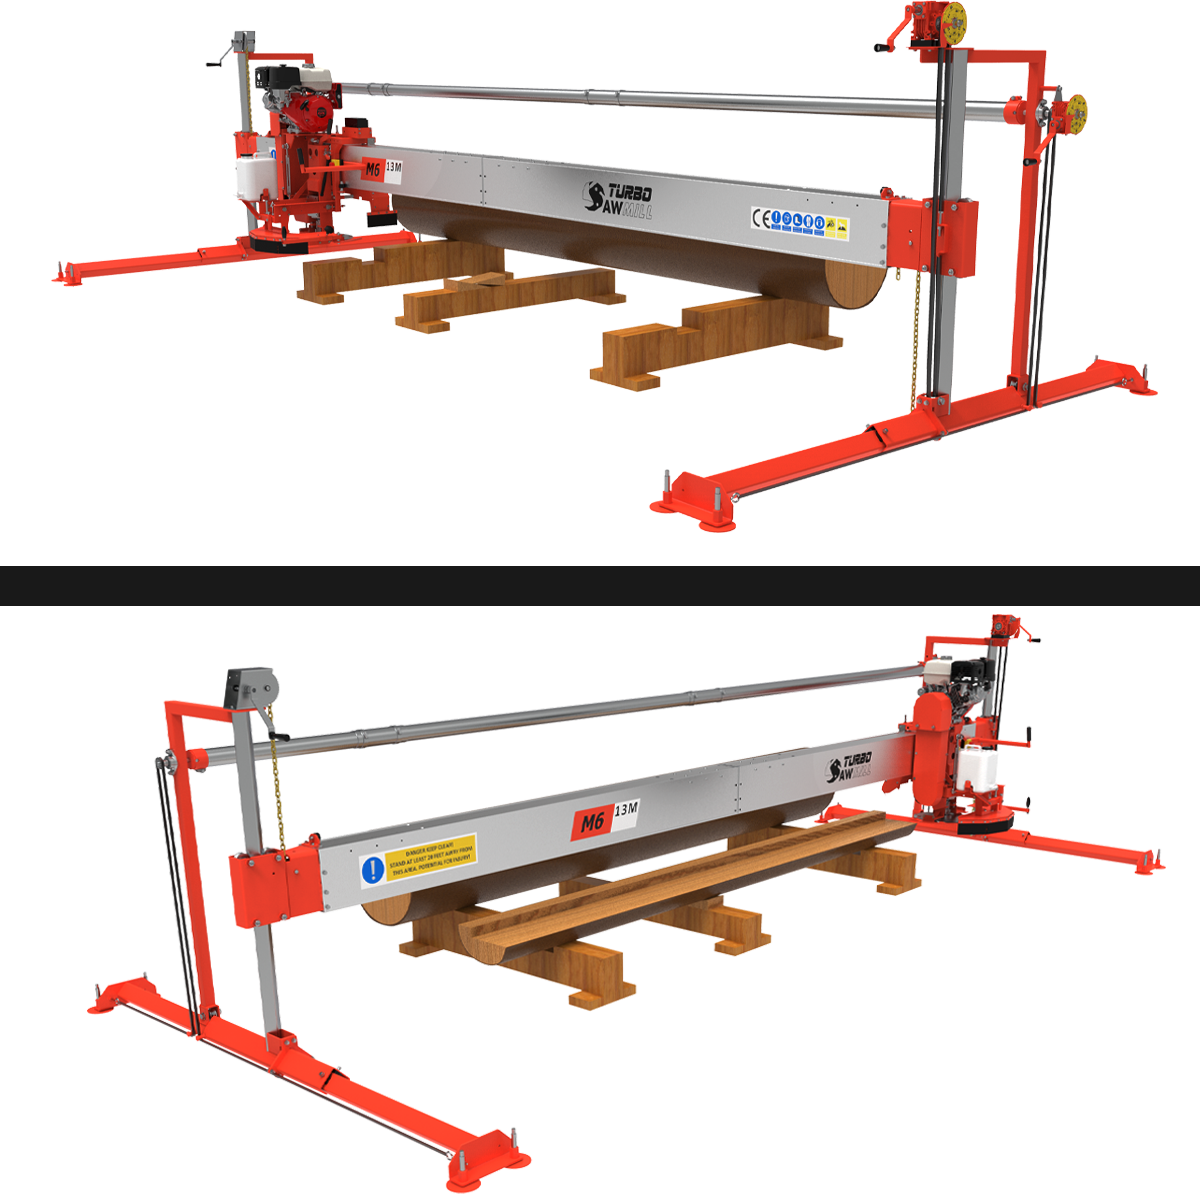
सहायक चित्र को बड़ा करें ↗
क्षैतिज उछाल: पहले काटने का भार कम करें
एक चौड़े क्षैतिज कट के लिए एक से अधिक बार कटाई करनी पड़ सकती है। कठिन लकड़ी में पूरी चौड़ाई में काटने के लिए ज़बरदस्ती करने के बजाय, शुरुआती कटाई को कम करें। पहले ब्लेड की धार, फीड रेट और चारों सेटिंग्स की जाँच कर लें।
यदि लगा हो, तो कटाई को सहारा देने के लिए मैनुअल के अनुसार क्षैतिज गार्ड के साइड रोलर को सेट करें। रोलर या उसके लॉकिंग नॉब को समायोजित करने से पहले रुकें और उसे अलग करें।
पावर रिटर्न या ब्रिज-कटिंग तकनीकें मॉडल-विशिष्ट होती हैं। केवल अपनी मशीन और प्रशिक्षण के लिए अनुमोदित विधि का ही उपयोग करें; पावर फीड तकनीकों को मैनुअल मिल पर लागू न करें। केवल अनुमोदित स्टेबलाइज़र या सेंटर-लेग व्यवस्थाओं का ही उपयोग करें, और गार्ड में कोई भी बदलाव न करें।
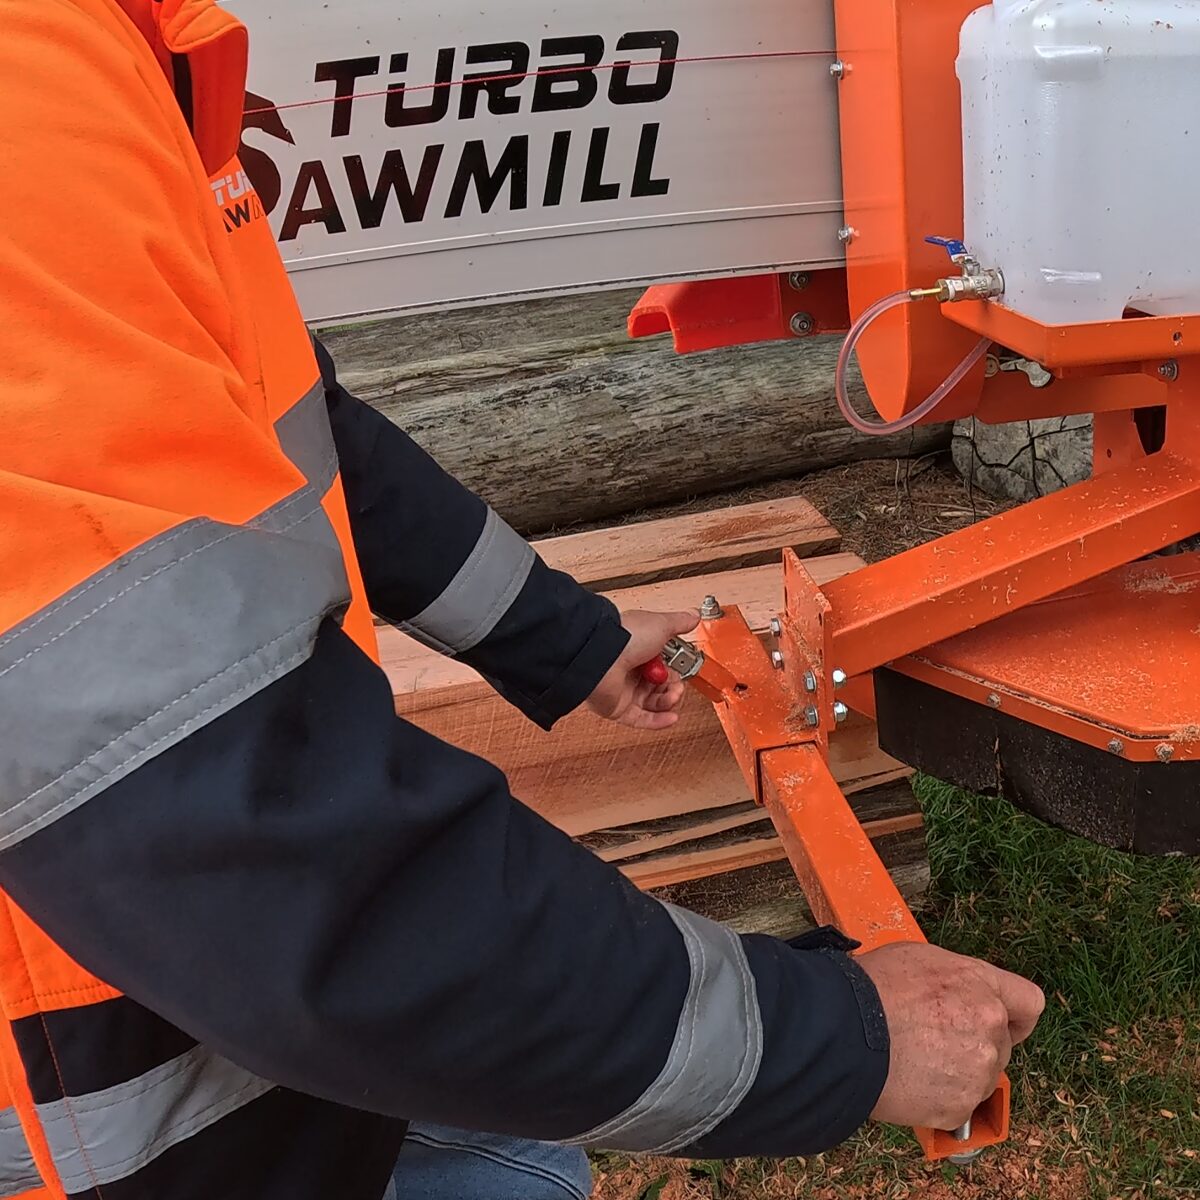
स्टेबलाइज़र की तस्वीर को ज़ूम करके देखें ↗
रीसॉइंग: एक बड़े आकार के बोर्ड को सीधा करना
रीसॉइंग का मतलब है मौजूदा बोर्ड को दोबारा काटना। असमान किनारों या टेढ़े-मेढ़े किनारों वाले बड़े बोर्ड में भी एक उपयोगी सीधा टुकड़ा हो सकता है। अतिरिक्त कटाई के लिए मूल माप में पर्याप्त जगह छोड़ दें।
चित्र में एक स्थिर सपोर्ट सतह का उपयोग करके किनारों को कसने और मोटाई निर्धारित करने की व्यवस्था दिखाई गई है। अपने मॉडल के स्वीकृत सपोर्ट, स्टॉप और अवरोधों का उपयोग करें। ढीली लकड़ी को अपनी जगह पर रखने के लिए अपने हाथों या काटने की ताकत पर निर्भर न रहें।
अपने हाथों को ब्लेड से दूर रखें और सुनिश्चित करें कि सभी सुरक्षा उपकरण काटने के रास्ते से बाहर हों। चित्र में व्यवस्था स्पष्ट की गई है; संचालन पुस्तिका में कार्य प्रक्रिया दी गई है।
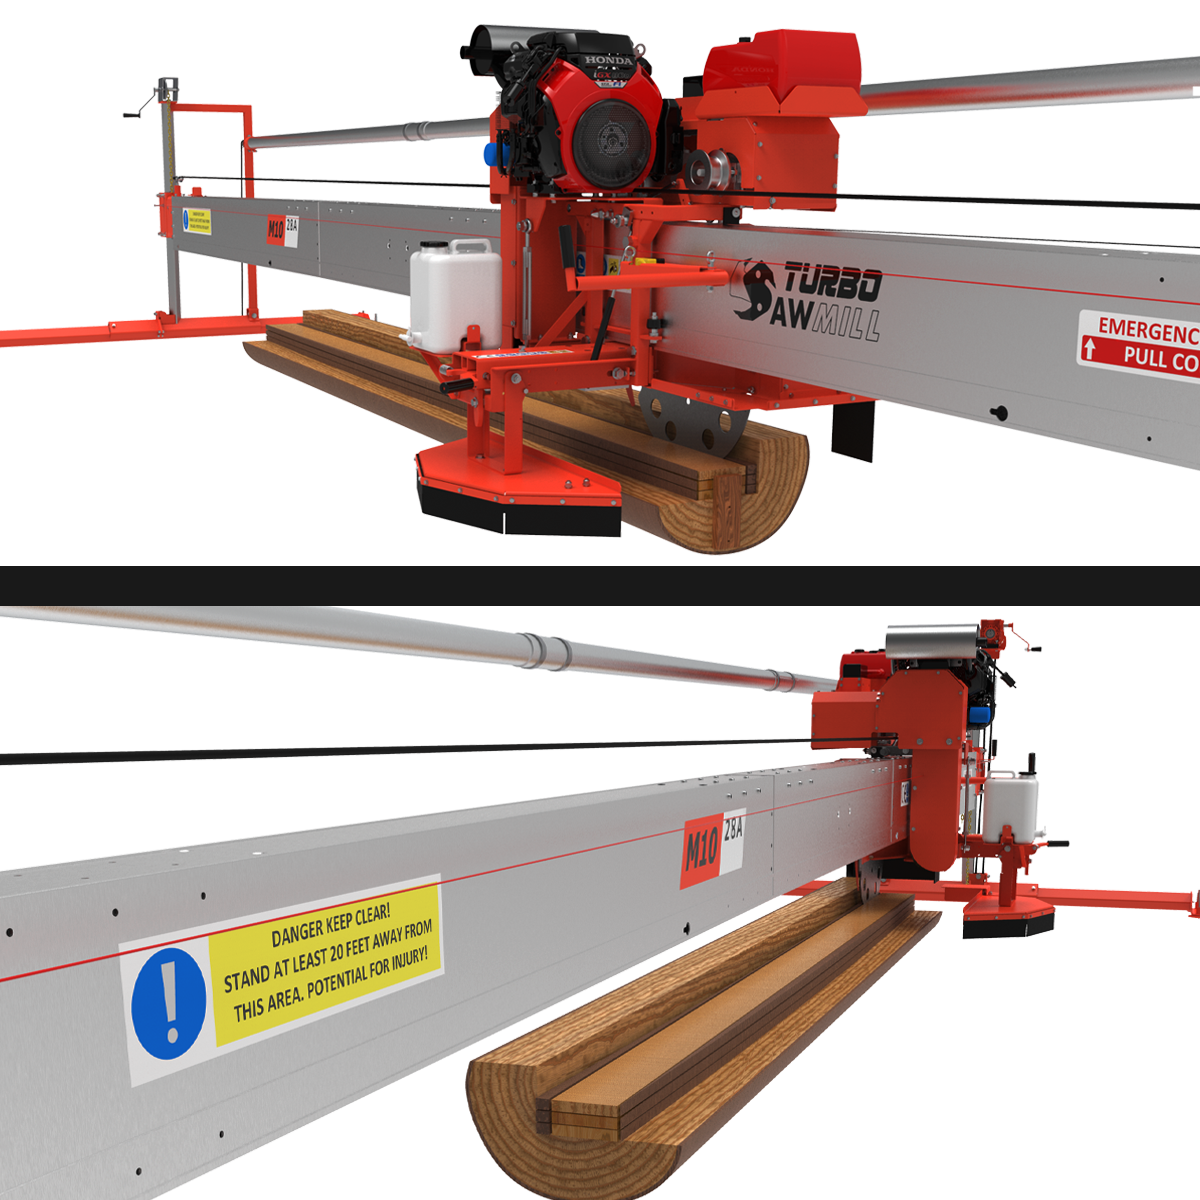
लकड़ी काटने की प्रक्रिया का चित्र बड़ा करके देखें ↗
कट और कटिंग पैटर्न: लकड़ी के लट्ठे के अंदर तख्तों की योजना बनाएं
ब्लेड द्वारा हटाई गई लकड़ी की चौड़ाई को केरफ़ कहते हैं। आपके साइज़िंग और कटिंग प्लान में इसका ध्यान रखना ज़रूरी है। मूल आरेख में अलग-अलग केरफ़ चौड़ाई वाले उदाहरण बोर्ड लेआउट की तुलना की गई है।
ये लेआउट सिर्फ उदाहरण हैं, ये गारंटी नहीं देते कि अलग-अलग ब्लेड से हमेशा एक ही मात्रा में लकड़ी प्राप्त होगी। लकड़ी का व्यास, लक्षित बोर्ड का आकार, दोष और कटाई का तरीका, ये सभी परिणाम को प्रभावित करते हैं।
क्वार्टर सॉइंग और फ्लैट सॉइंग लकड़ी के लट्ठों के विकास वलयों के सापेक्ष तख्तों की दिशा का वर्णन करते हैं। अपनी लकड़ी और इच्छित उत्पाद के लिए उपयुक्त पैटर्न चुनें, फिर पर्याप्त सहारे के साथ लट्ठे पर काम करें।
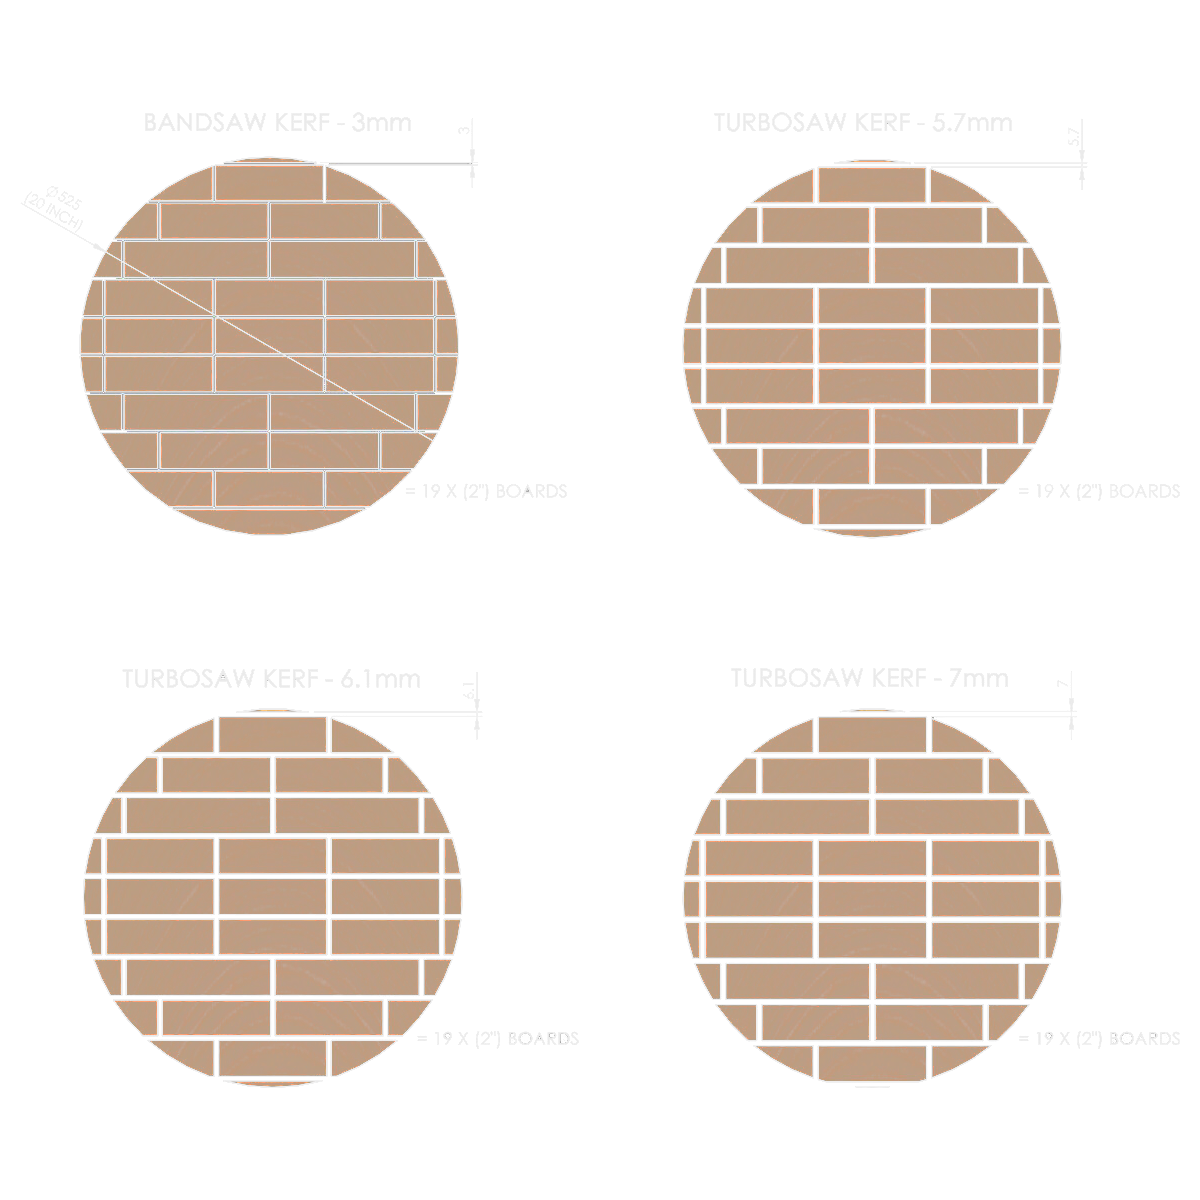
दिखाई गई केर्फ की चौड़ाई: 3 मिमी (0.12 इंच), 5.7 मिमी (0.224 इंच), 6.1 मिमी (0.240 इंच) और 7 मिमी (0.276 इंच)।
कटफ तुलना को बड़ा करके देखें ↗
ब्लेड की स्थिति: संरेखण को दोबारा बदलने से पहले इसकी जांच कर लें।
ब्लेड का कुंद या क्षतिग्रस्त होना और पुर्जों का घिस जाना या ढीला हो जाना कटाई को प्रभावित कर सकता है। जांच करने से पहले काम रोककर पुर्जों को अलग कर लें। अपनी आरा मशीन में लगे ब्लेड के लिए ही धार तेज करने, दांत बदलने और ब्लेड की मरम्मत करने की प्रक्रिया का पालन करें।
चारों अलाइनमेंट सेटिंग्स को बदलकर क्षति या ढीले संयोजन की भरपाई करने का प्रयास न करें। पहले मूल दोष को ठीक करें, फिर समायोजन क्रम की पुनः जाँच करें।
मॉडल-विशिष्ट तकनीकी सहायता
हमें बताएं कि कौन सा चरण सही नहीं है।
अपने उपकरण का मॉडल और सीरियल नंबर, संबंधित एडजस्टर की एक स्पष्ट तस्वीर और आपके द्वारा मापी गई दूरियाँ भेजें। हमें यह भी बताएं कि समस्या A/B, C/D, E/F या अंतिम प्रतिच्छेदन बिंदु पर है। इससे हमें एक उपयोगी प्रारंभिक बिंदु मिल जाएगा और हमें सब कुछ एक साथ बदलने की आवश्यकता नहीं होगी।
टर्बोसॉमिल सहायता से संपर्क करें →चित्र टर्बोसॉमिल के एक विशेष असेंबली को दर्शाते हैं और हो सकता है कि आपका मॉडल इससे भिन्न हो। आइसोलेशन, गार्डिंग, सुरक्षित स्थिति निर्धारण, फास्टनर संबंधी आवश्यकताओं और मॉडल-विशिष्ट सेटिंग्स के लिए वर्तमान ऑपरेटिंग मैनुअल का उपयोग करें। चार चरणों वाली यह प्रक्रिया ऑपरेटर के प्रशिक्षण या संपूर्ण सुरक्षा प्रक्रिया का विकल्प नहीं है।
प्रशिक्षण
सहायक वीडियो
लकड़ी काटने के व्यावहारिक विषयों की एक विस्तृत श्रृंखला को कवर करने वाले सहायक वीडियो का एक संग्रह, जिसमें छोटे लट्ठों को काटना, क्वार्टर सॉइंग, अपनी मिल को समायोजित करना, अपनी कटिंग तकनीक में सुधार करना और कई अन्य उपयोगी परिचालन युक्तियाँ शामिल हैं।
चाहे आप स्विंग-ब्लेड आरा मशीन चलाने में नए हों या अपनी तकनीक को निखारना चाहते हों, ये वीडियो मशीन को समझना आसान बनाने और आपकी टर्बोसॉमिल से सर्वोत्तम परिणाम प्राप्त करने में आपकी मदद करने के लिए बनाए गए हैं।
अपने टर्बोसॉमिल को समायोजित करना
यह ट्यूटोरियल वीडियो आपको आरा मशीन के ब्लेड को सही ढंग से समायोजित करने के लिए आवश्यक चार चरणों के बारे में बताता है। समायोजन का यही क्रम टर्बोसॉमिल के तीनों मौजूदा मॉडलों पर लागू होता है, इसलिए ब्लेड की स्थिति की जांच या उसे ठीक करने के लिए यह एक उपयोगी संदर्भ है।
चरणों का क्रमवार पालन करें, क्योंकि प्रत्येक समायोजन अगले समायोजन को प्रभावित करता है।
सेक्शन सॉइंग के फायदे
यह वीडियो अनुभागीय क्षैतिज कटाई की दक्षता और लाभों को समझाता है।
एक चौड़े क्षैतिज कट को छोटे-छोटे खंडों में विभाजित करके, आप काटने की सटीकता में सुधार कर सकते हैं, ब्लेड पर भार कम कर सकते हैं और समग्र कटाई को अधिक कुशल बना सकते हैं।
एक और फायदा यह है कि इससे किस प्रकार का अपशिष्ट उत्पन्न होता है। बारीक बुरादे के बजाय, खंडित कटाई से बड़े टुकड़े या कतरनें उत्पन्न हो सकती हैं, जिससे आपको मिलिंग प्रक्रिया से एक अलग और संभावित रूप से अधिक उपयोगी उप-उत्पाद प्राप्त होता है।
अपने वॉरियर मैनुअल मिल को असेंबल करना
यह वीडियो दिखाता है कि जब आप जॉकी व्हील या एटीवी व्हील जैसे परिवहन विकल्पों का उपयोग नहीं कर रहे हों, तो एम10 को हाथ से उठाकर लकड़ी के लट्ठे के चारों ओर कैसे असेंबल किया जाता है।
यह एक पुराना वीडियो है जिसमें चक्की को 13 हॉर्सपावर के इंजन के साथ दिखाया गया है। वर्तमान में 25 हॉर्सपावर का इंजन उपलब्ध है, जो अधिक भारी है और इसमें एक अलग ईंधन टैंक भी शामिल है, इसलिए मशीन को हाथ से ले जाते और असेंबल करते समय अतिरिक्त वजन का ध्यान रखें।
टर्बोसॉमिल से छोटे लट्ठे
यह छोटा सा वीडियो एम12 पर छोटे लट्ठों को काटने के तीन अलग-अलग तरीकों को दिखाता है, जिससे पता चलता है कि स्विंग-ब्लेड की अवधारणा कितनी लचीली हो सकती है।
लकड़ी के प्रकार और उससे बनने वाली लकड़ी के आधार पर, आप काटने की प्रक्रिया को अलग-अलग तरीकों से अपना सकते हैं। कुछ स्थितियों में, आप पहले लकड़ी के अधिकांश किनारे को काट सकते हैं और फिर अंतिम कट लगाकर तैयार हिस्से को अलग कर सकते हैं।
इससे प्रक्रिया के दौरान लकड़ी में होने वाली अनावश्यक हलचल को कम करने में मदद मिल सकती है, खासकर जहां आंतरिक तनाव के कारण सामग्री हटाते समय लट्ठे या तख्तों में हलचल या विकृति आ सकती है।
जमीन पर बने बंक का उपयोग करके छोटे लट्ठे
यह वीडियो जमीन पर रखे खांचेदार चबूतरों में छोटे लट्ठों को सुरक्षित रूप से रखकर उन्हें पीसने के मूल सिद्धांत को दर्शाता है।
यह एक सरल, व्यावहारिक सेटअप है जो कटाई प्रक्रिया के दौरान लकड़ी के लट्ठे को सहारा देता है, और छोटे व्यास वाले लट्ठों पर स्विंग-ब्लेड आरा मशीन का उपयोग करने की सामान्य प्रक्रिया का अच्छा अवलोकन प्रदान करता है।
दृढ़ लकड़ी के बीम
यह एक बहुत पुराना वीडियो है जिसमें एम12 मशीन का उपयोग करके कठोर लकड़ी के लट्ठों से बड़े बीमों को काटने की प्रक्रिया दिखाई गई है।
यह बुनियादी स्विंग-ब्लेड कटिंग अनुक्रम को प्रदर्शित करता है और यह भी दिखाता है कि मशीन घने कठोर लकड़ी में काम करके सीधे लट्ठे से सटीक, भारी संरचनात्मक बीम कैसे बना सकती है।
फंसे हुए ब्लेड स्क्रू को खोलना
इस वीडियो में दिखाया गया है कि जाम हो चुके ब्लेड स्क्रू को कैसे खोलें। सही तरीका पता चलने पर इसे खोलना काफी आसान है।
इसमें ब्लेड लगाने से पहले स्क्रू के सिरों पर एंटी-सीज़ लगाने के महत्व पर भी प्रकाश डाला गया है। इससे समय के साथ फास्टनर के जाम होने या अटकने से बचाव होता है और भविष्य में ब्लेड को निकालना और उसकी मरम्मत करना बहुत आसान हो जाता है।
टर्बोसॉमिल पर दांतों को बदलना
इस वीडियो में दिखाया गया है कि टर्बोसॉमिल ब्लेड को मिल से हटाए बिना उस पर लगे इंसर्ट दांतों को कैसे बदला जा सकता है।
यह प्रक्रिया सीधी-सादी है: इंसर्ट को अपनी जगह पर रखने वाले छोटे स्क्रू को पंच करके तोड़ दें, फिर हैंड टूल का उपयोग करके घिसे हुए दांत को बाहर निकालें और उसकी जगह नया दांत लगा दें।
क्योंकि काम को ब्लेड के आरा मशीन पर लगे रहने के दौरान ही किया जा सकता है, इसलिए नियमित रूप से दांतों को बदलना त्वरित और सुविधाजनक है।
अपनी आरा मशीन बनाएं
अत्याधुनिक पोर्टेबल डिवाइस के साथ प्रतिस्पर्धा में आगे निकलें।
आरा मशीन
हमें बताएं कि आपने कौन सी लकड़ी काटी और कहाँ से काटी।
हम आपको मॉडल, ट्रैक की लंबाई और डिलीवरी मूल्य के साथ वापस सूचित करेंगे।